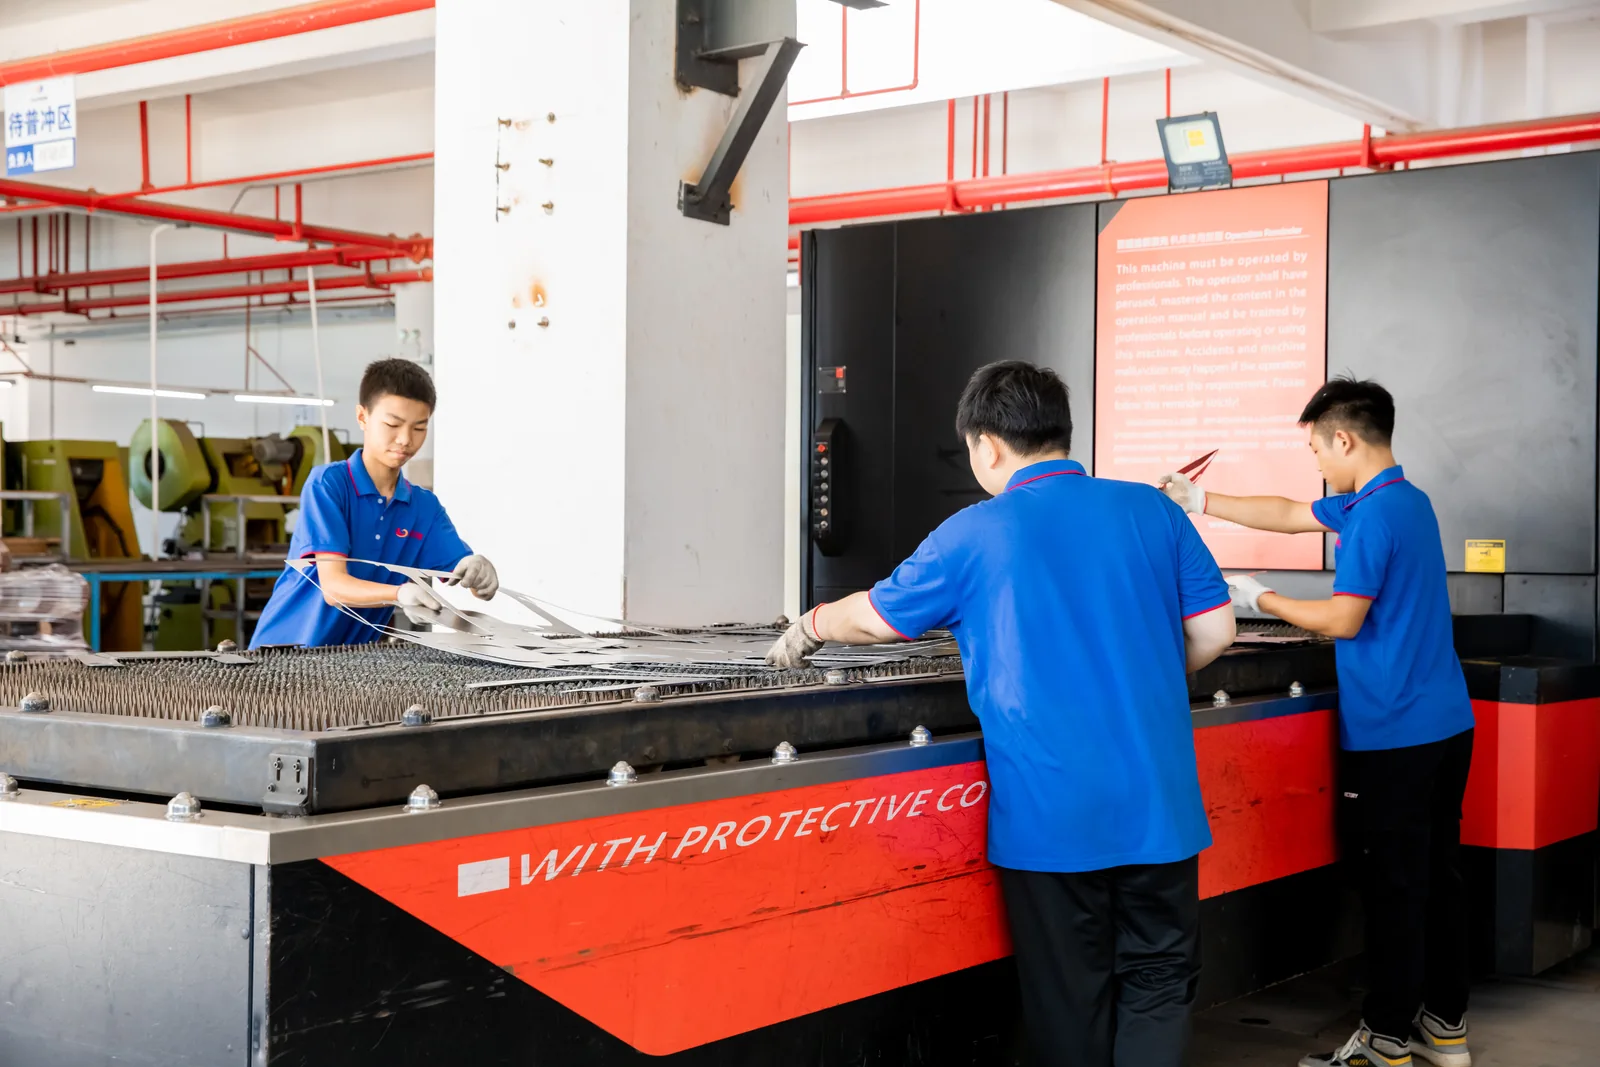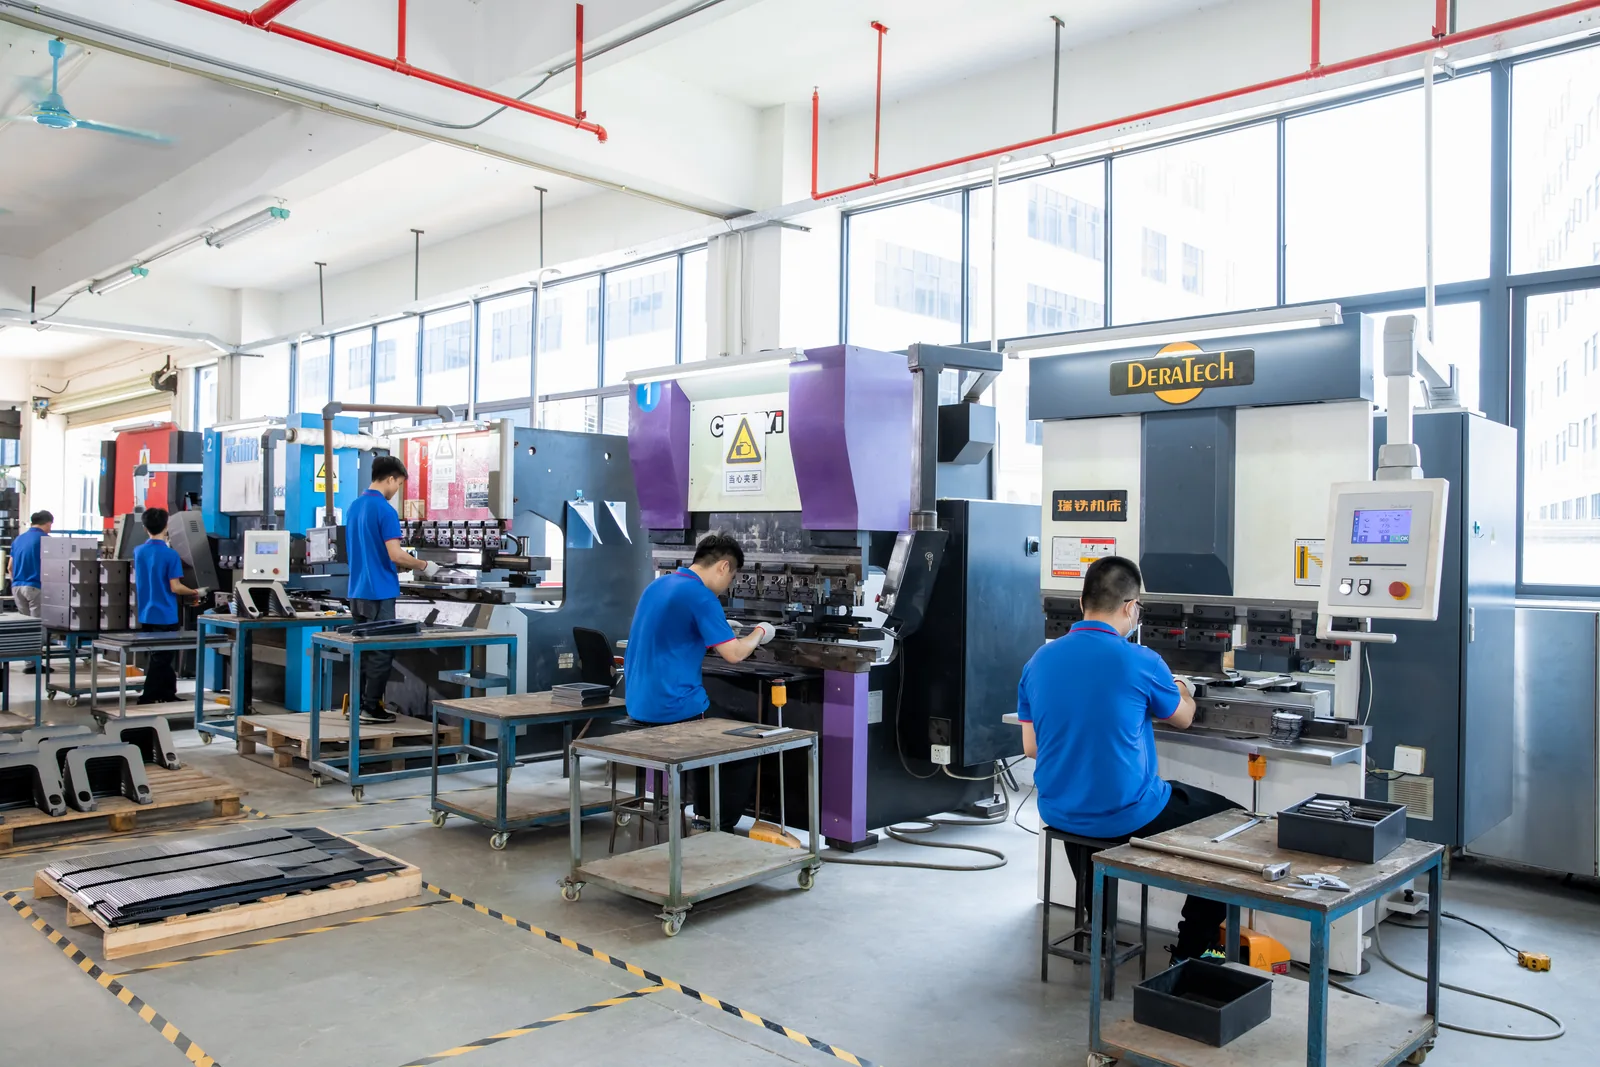
折弯
根据零件尺寸与结构要求,将板件折弯成形。
工艺介绍
围绕设备外壳、机箱机柜和结构件的折边与装配要求,沟通折弯位置、成形顺序和关键尺寸,让平面板件形成所需的空间结构。
适用部件
- 机箱机柜
- 设备外壳
- 支架与安装板
工艺参数与加工条件
加工流程
- 01
核对结构
确认板材、折弯位置、角度与装配关系。
- 02
确认顺序
根据零件形状沟通成形顺序与加工方案。
- 03
成形与核对
完成折弯后,按图纸要求核对关键尺寸。
常见问题
能否做3.2米全长、6mm碳钢的折弯?
3.2米、100吨及板厚范围是工艺表分别列明的指标,不能直接组合成全长度、全板厚的加工承诺。请提供材料和完整结构图,由项目人员确认。
折弯前需要确认哪些尺寸?
建议明确材料和板厚、折弯角度、边长、孔位到折边的距离以及关键装配尺寸。