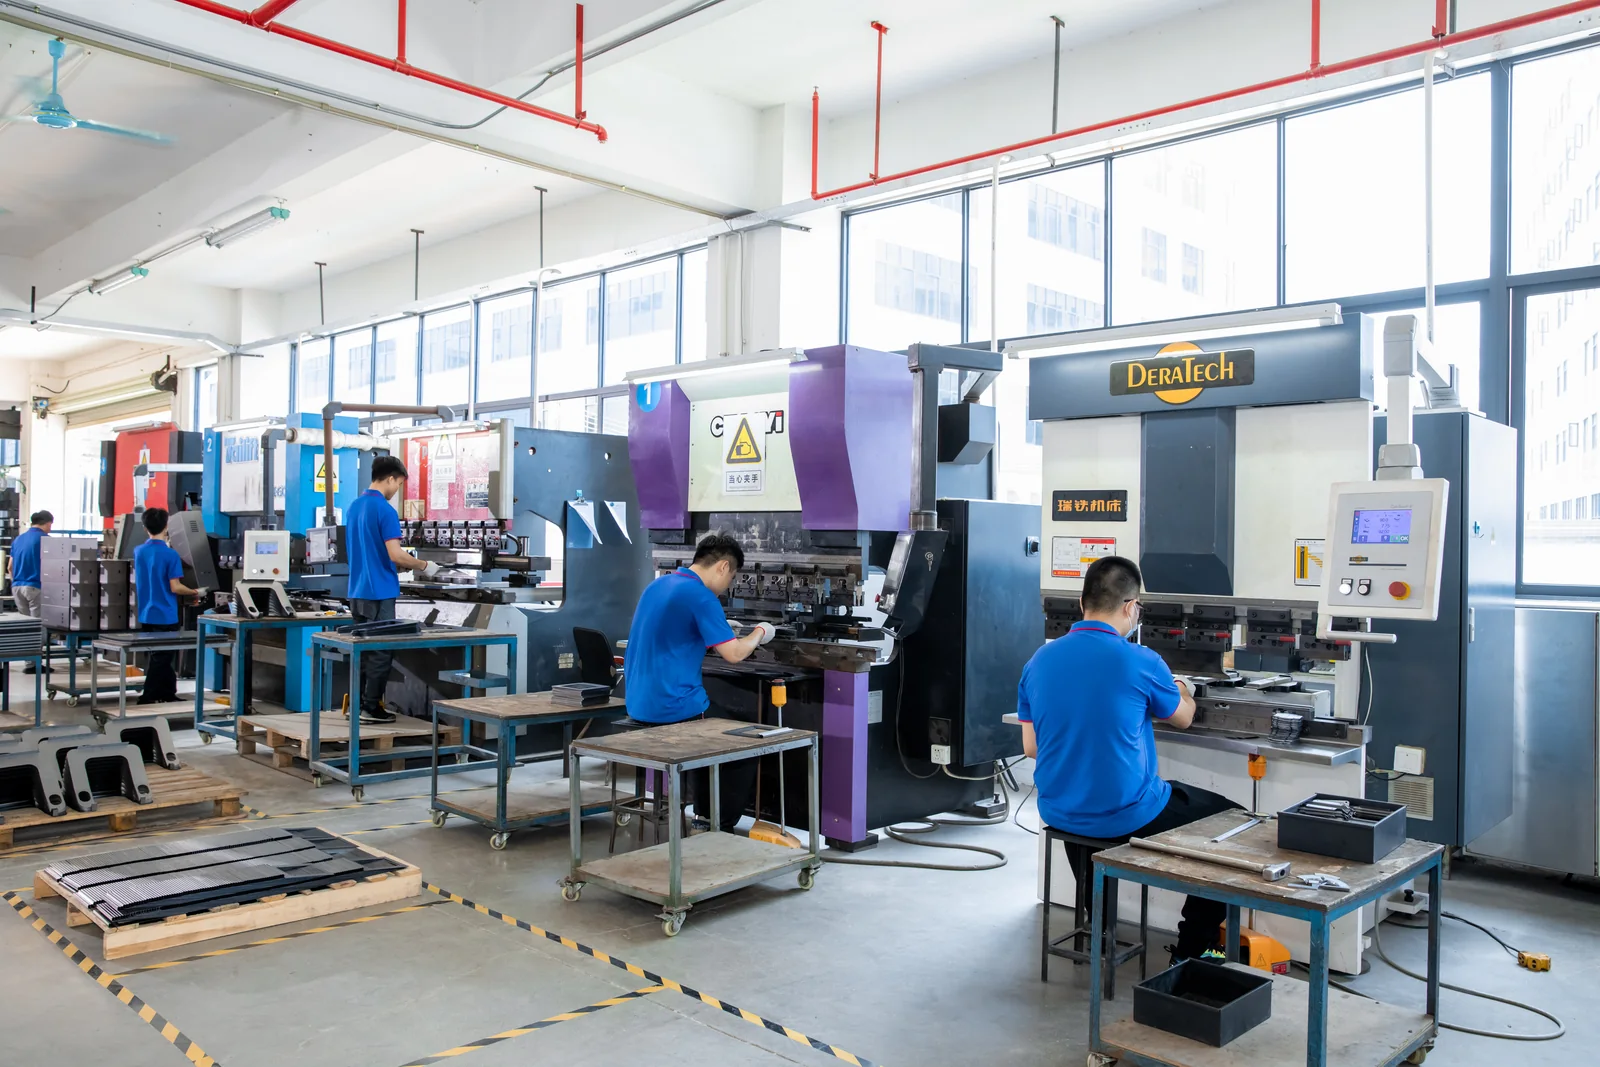
精宏健钣金车间的数控折弯设备与操作人员

工艺服务

下料与成型

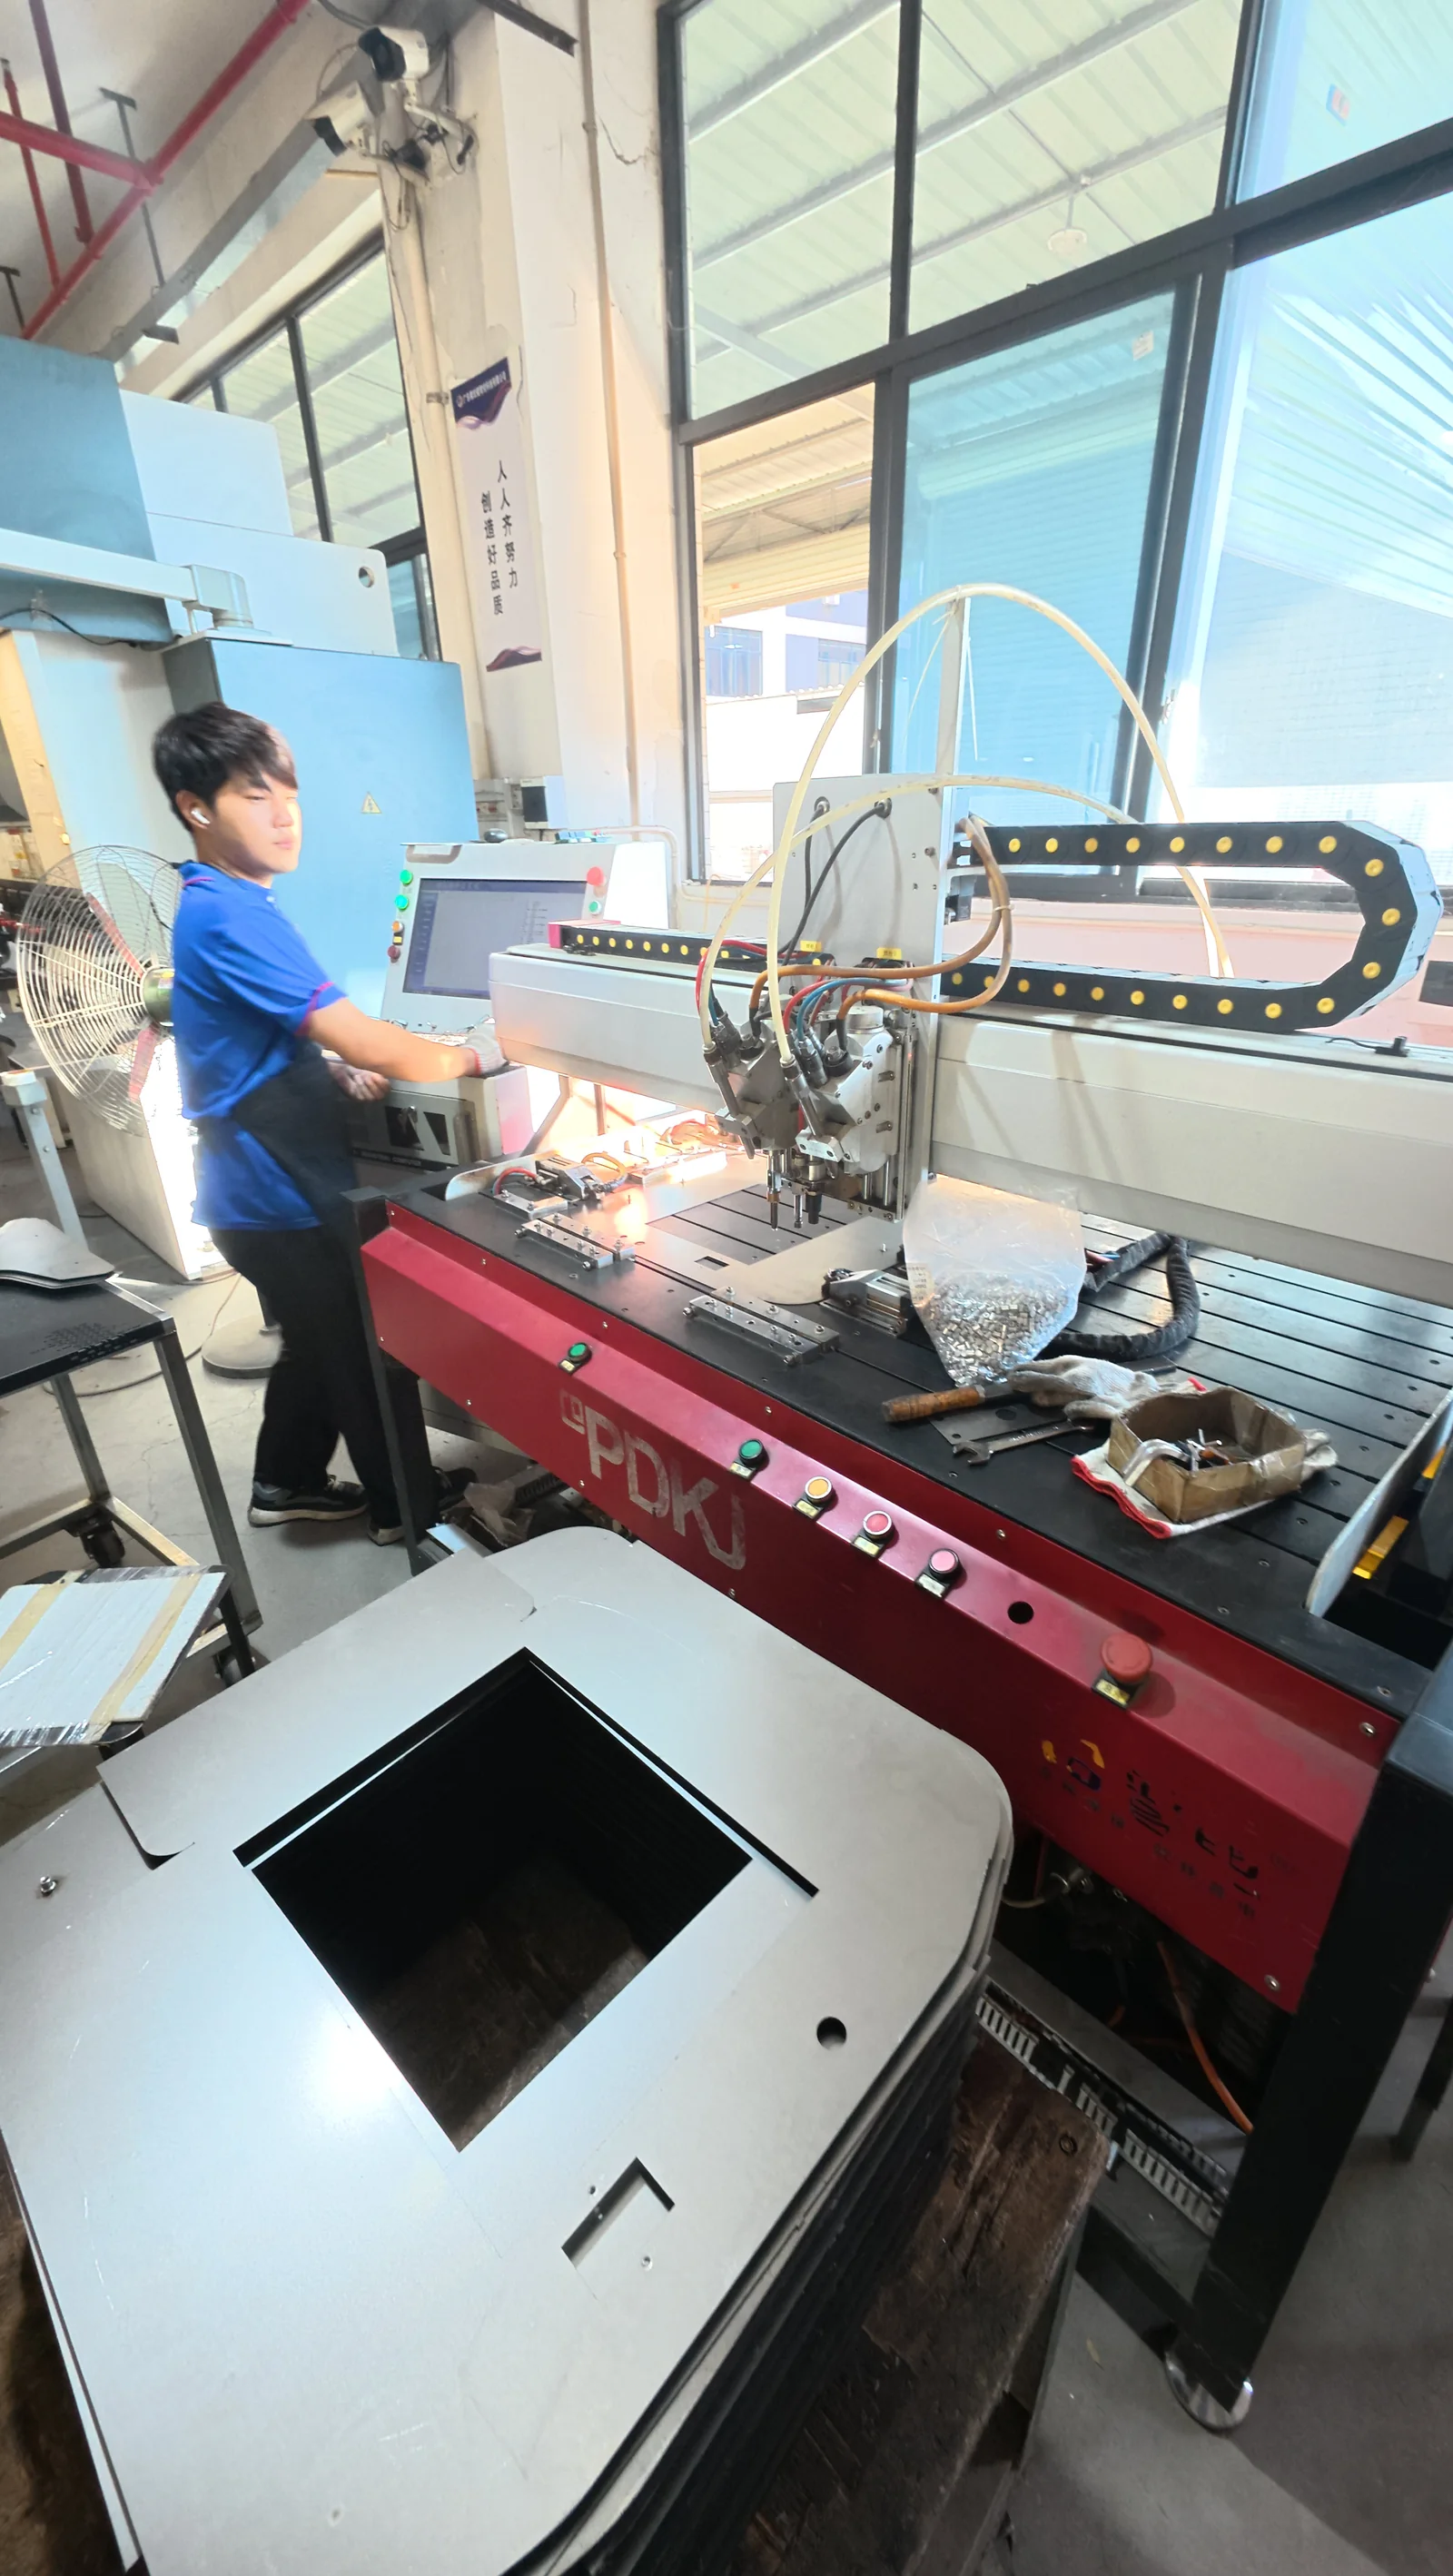
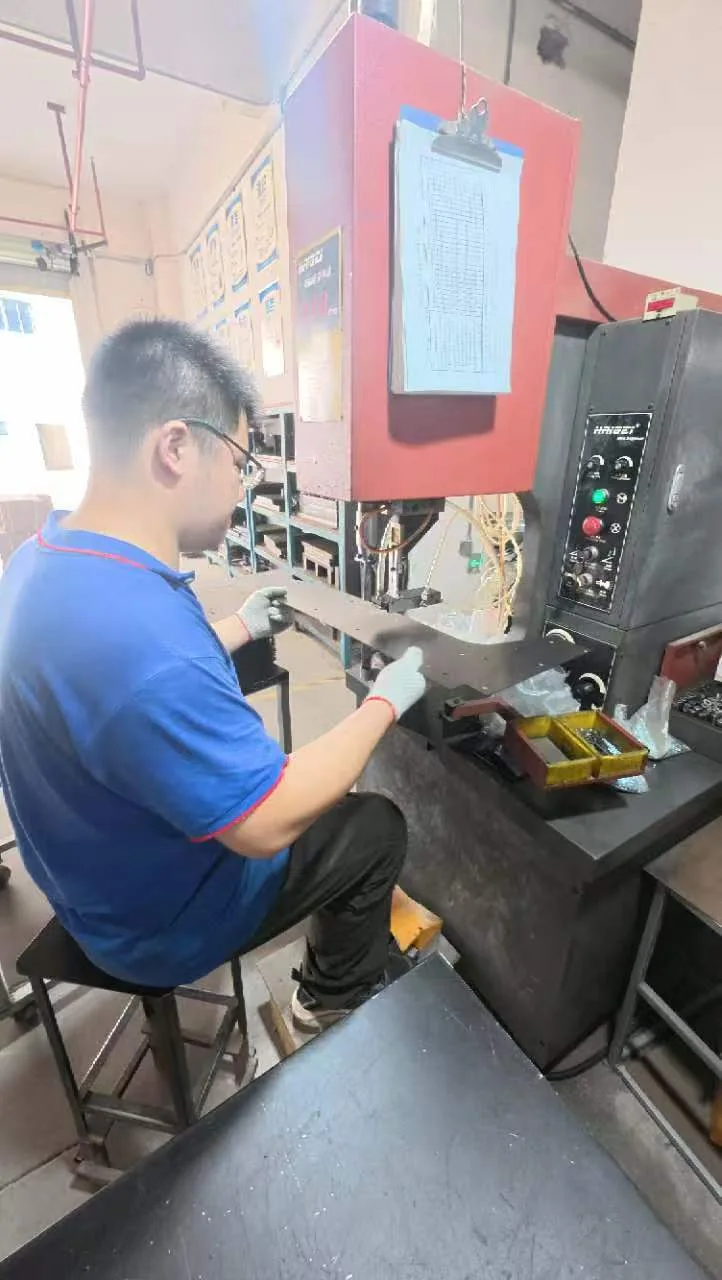
操作人员在种钉设备前加工金属面板
操作人员加工板件孔位
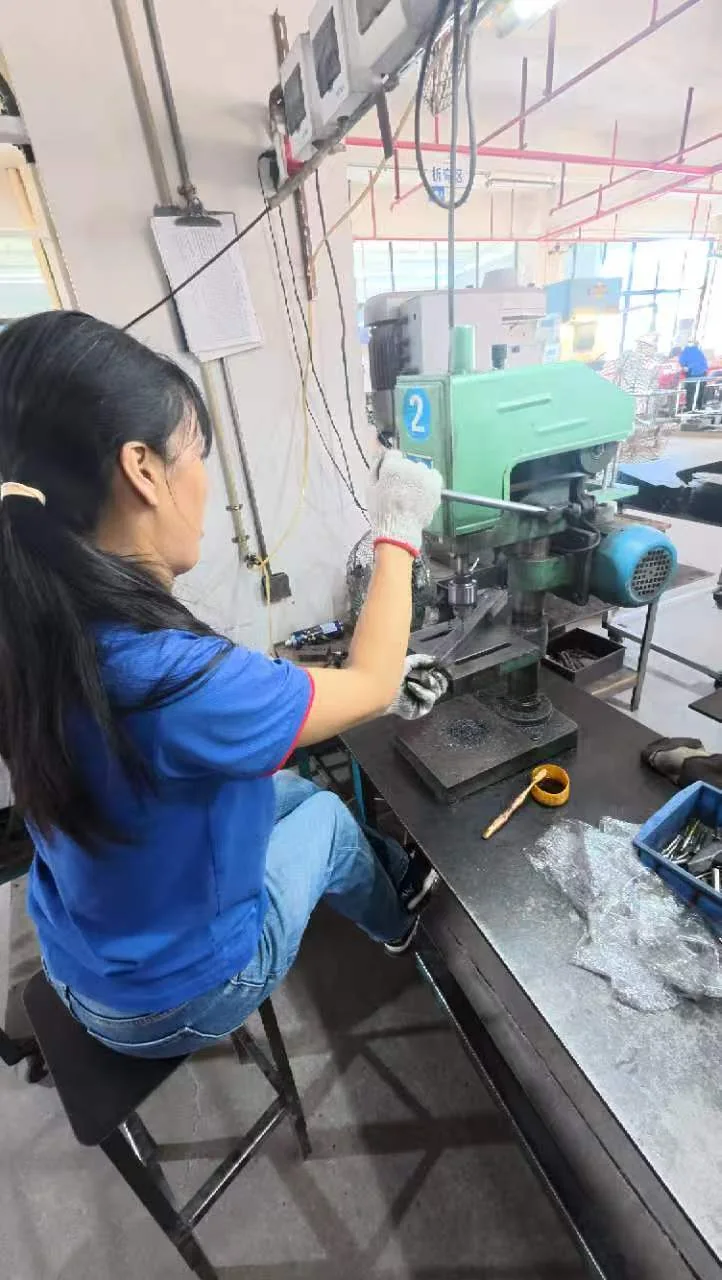
操作人员在压铆设备前加工板件

种钉、沉孔与压铆

依托钻孔、沉孔、压铆与种钉一体化加工能力,可按图纸稳定实现M5、M7等多种规格的螺纹连接与紧固件嵌装,孔位精准、嵌入牢固、装配平整,为整机装配提供可靠高效的连接基础。

工艺详情
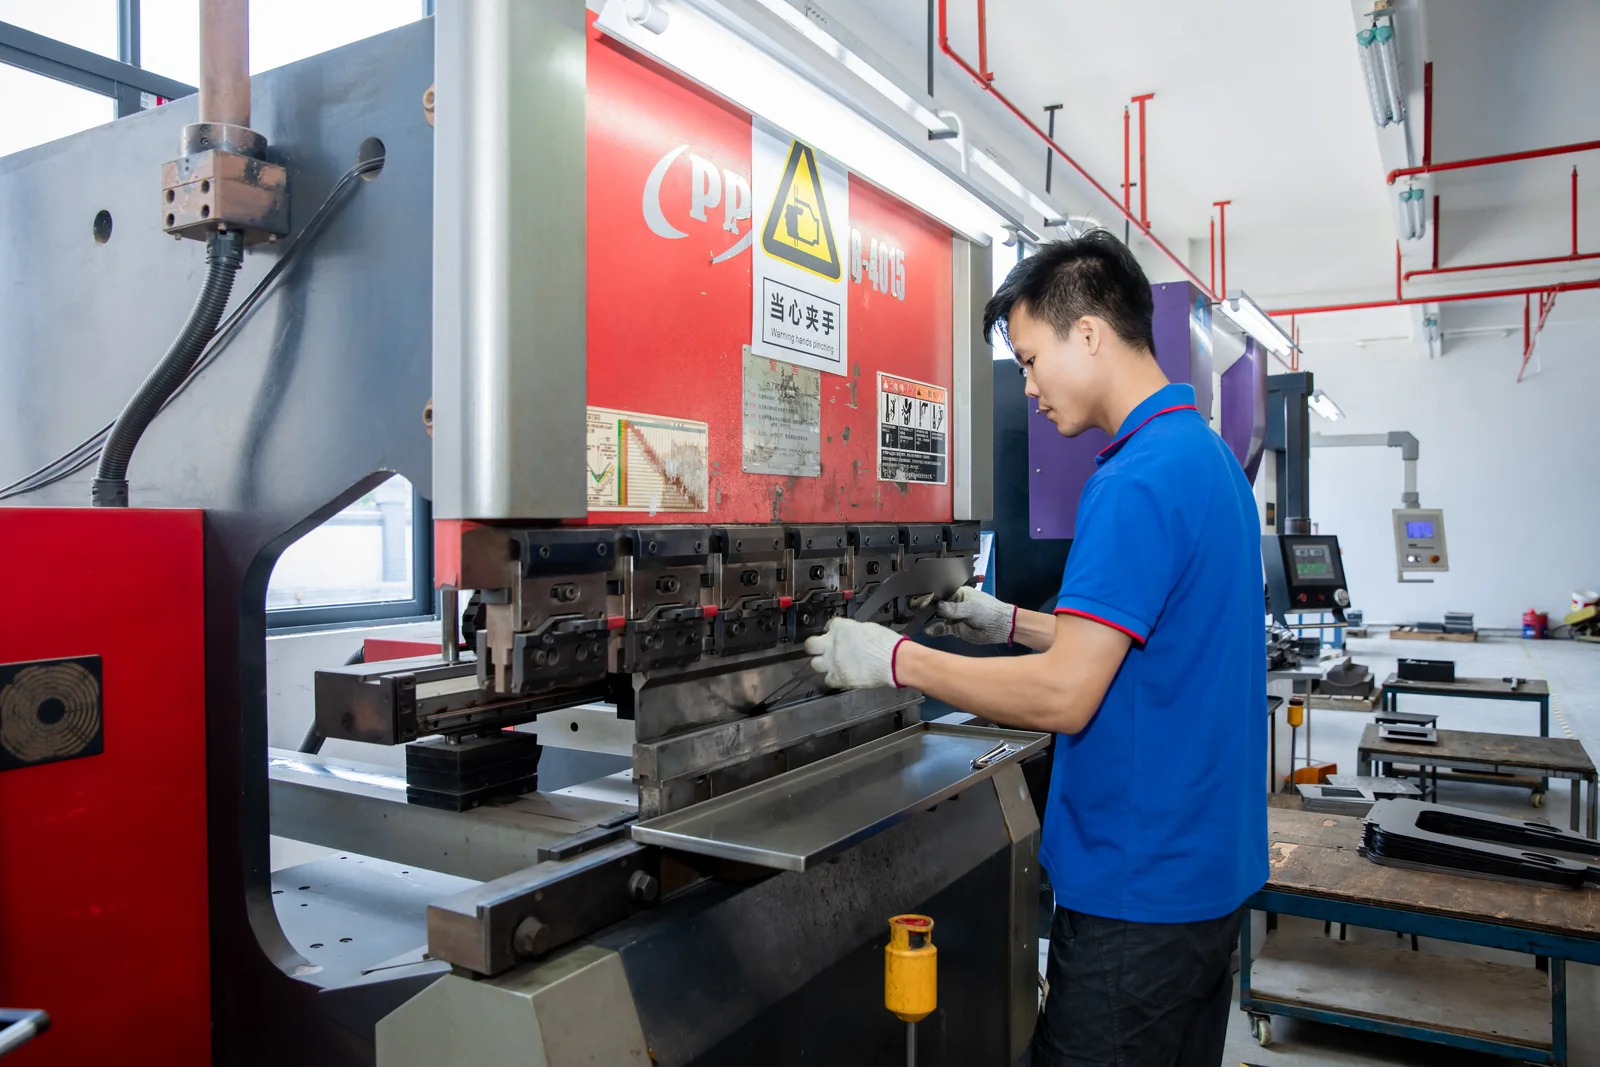
精宏健操作人员在数控折弯机前加工钣金零件

折弯

采用100吨级数控折弯设备,最大折弯长度达3.2米,机箱、机柜、电箱外壳等长条形结构件多可一次折弯成型,免去拼接,外观更整洁、整体强度更高。普通碳钢6毫米以内、不锈钢4毫米以内的板材均可稳定加工,折弯角度准确、批量一致。

工艺详情
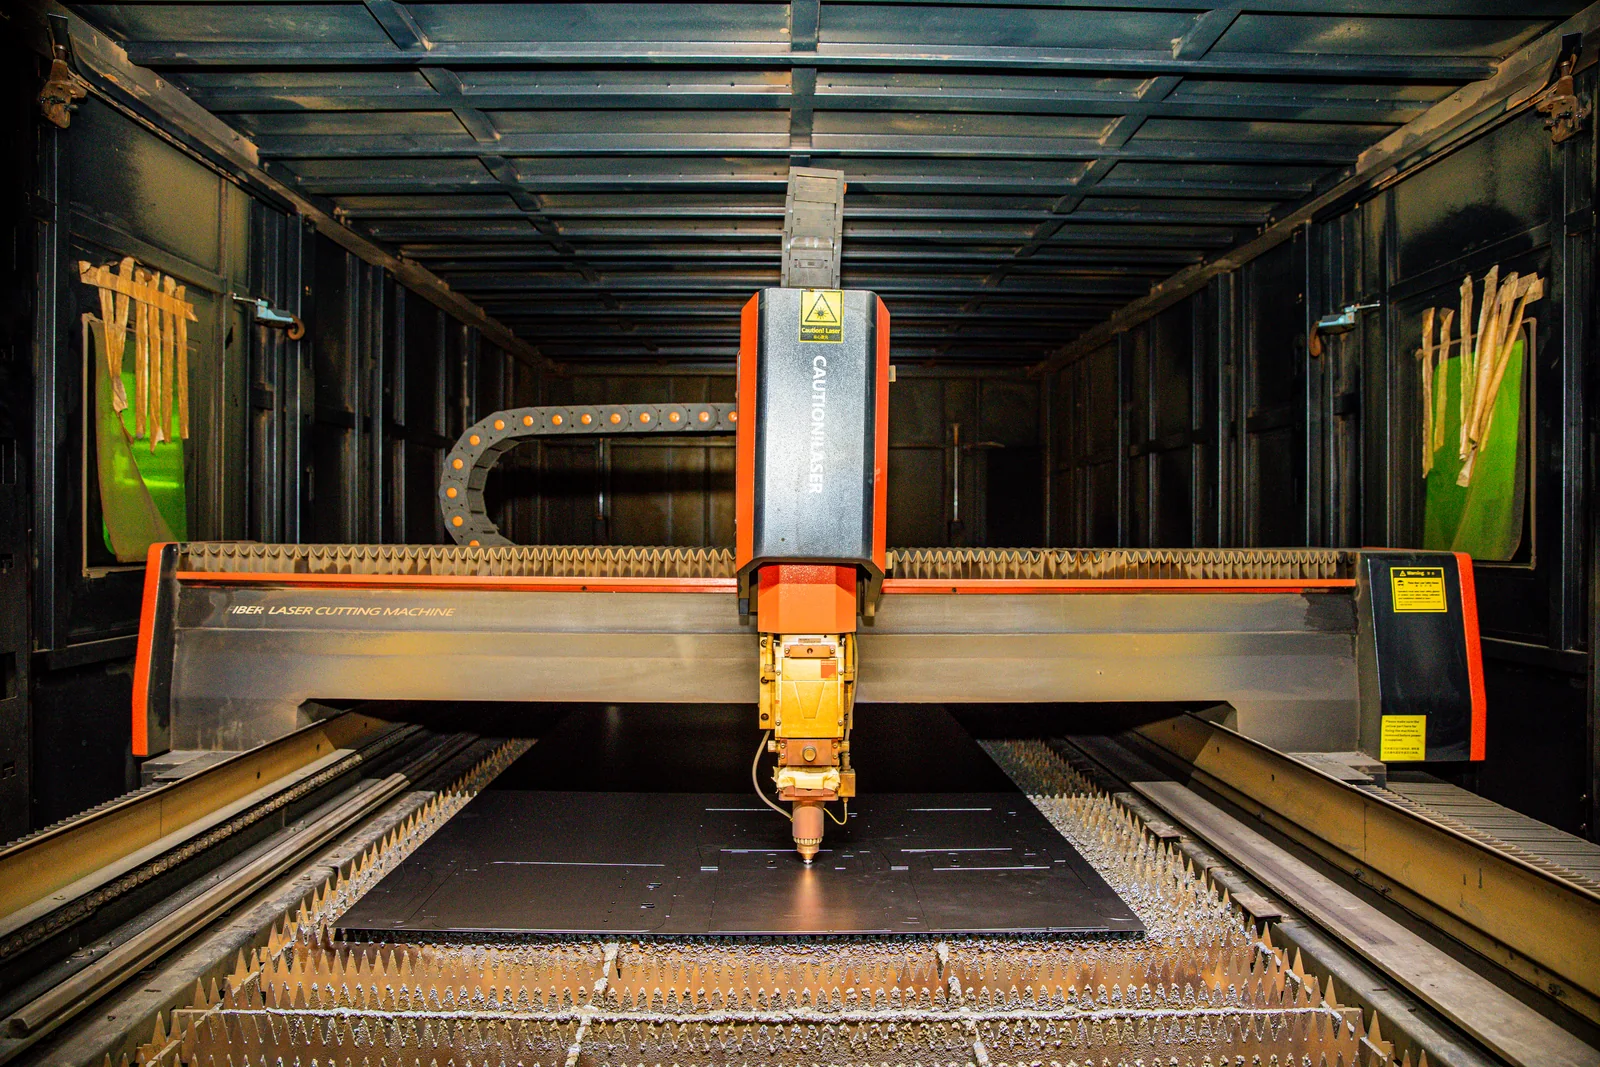
光纤激光切割设备的切割平台与激光切割头

激光切割

配备三千瓦与两万瓦两种功率的光纤激光切割设备,薄板精密切割与中厚板高速下料均能胜任。切口平整细腻、热影响区小、毛刺少,无需开模即可由图纸直接生成加工程序,配合智能套料提升板材利用率,为后道工序打下精准的尺寸基础。

工艺详情
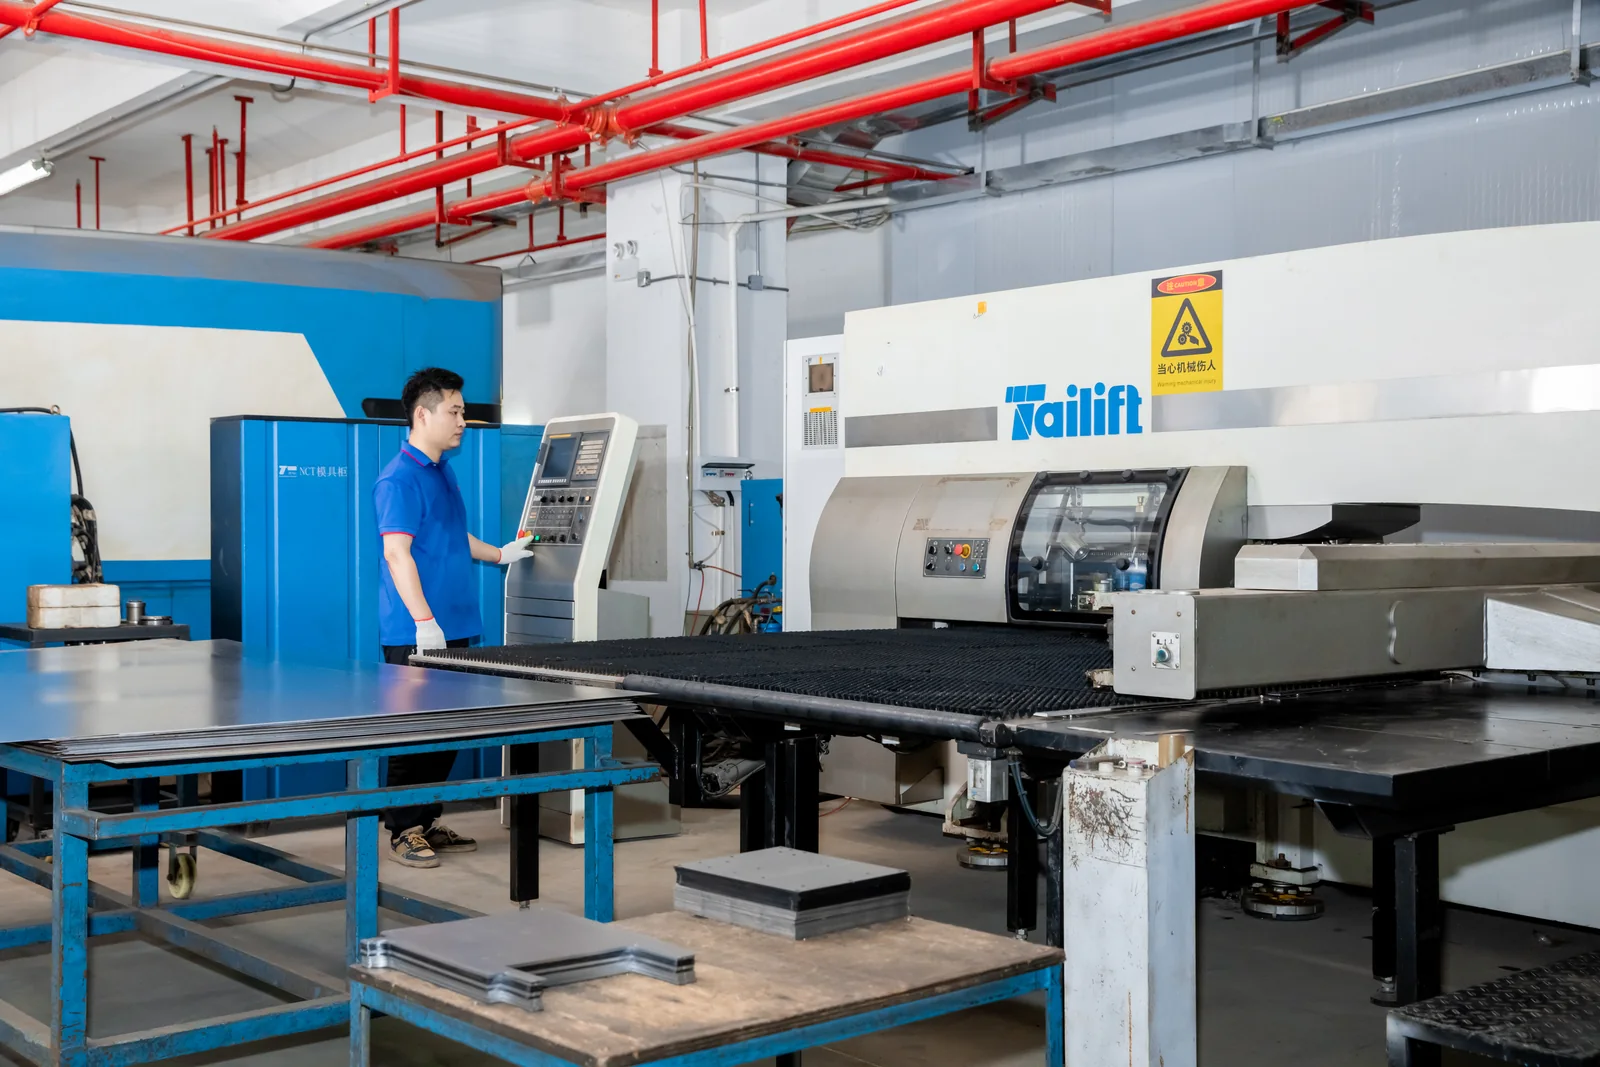
精宏健操作人员在数控冲床前加工板材

冲压与数控冲床

数控冲床高效完成各类孔位、散热孔、异形孔的冲裁,并可同步实现浮凸、翻边、百叶窗等成型;对结构定型的大批量产品,可配合冲压模具生产,进一步提升效率、降低单件成本,保证批量尺寸稳定一致。

工艺详情
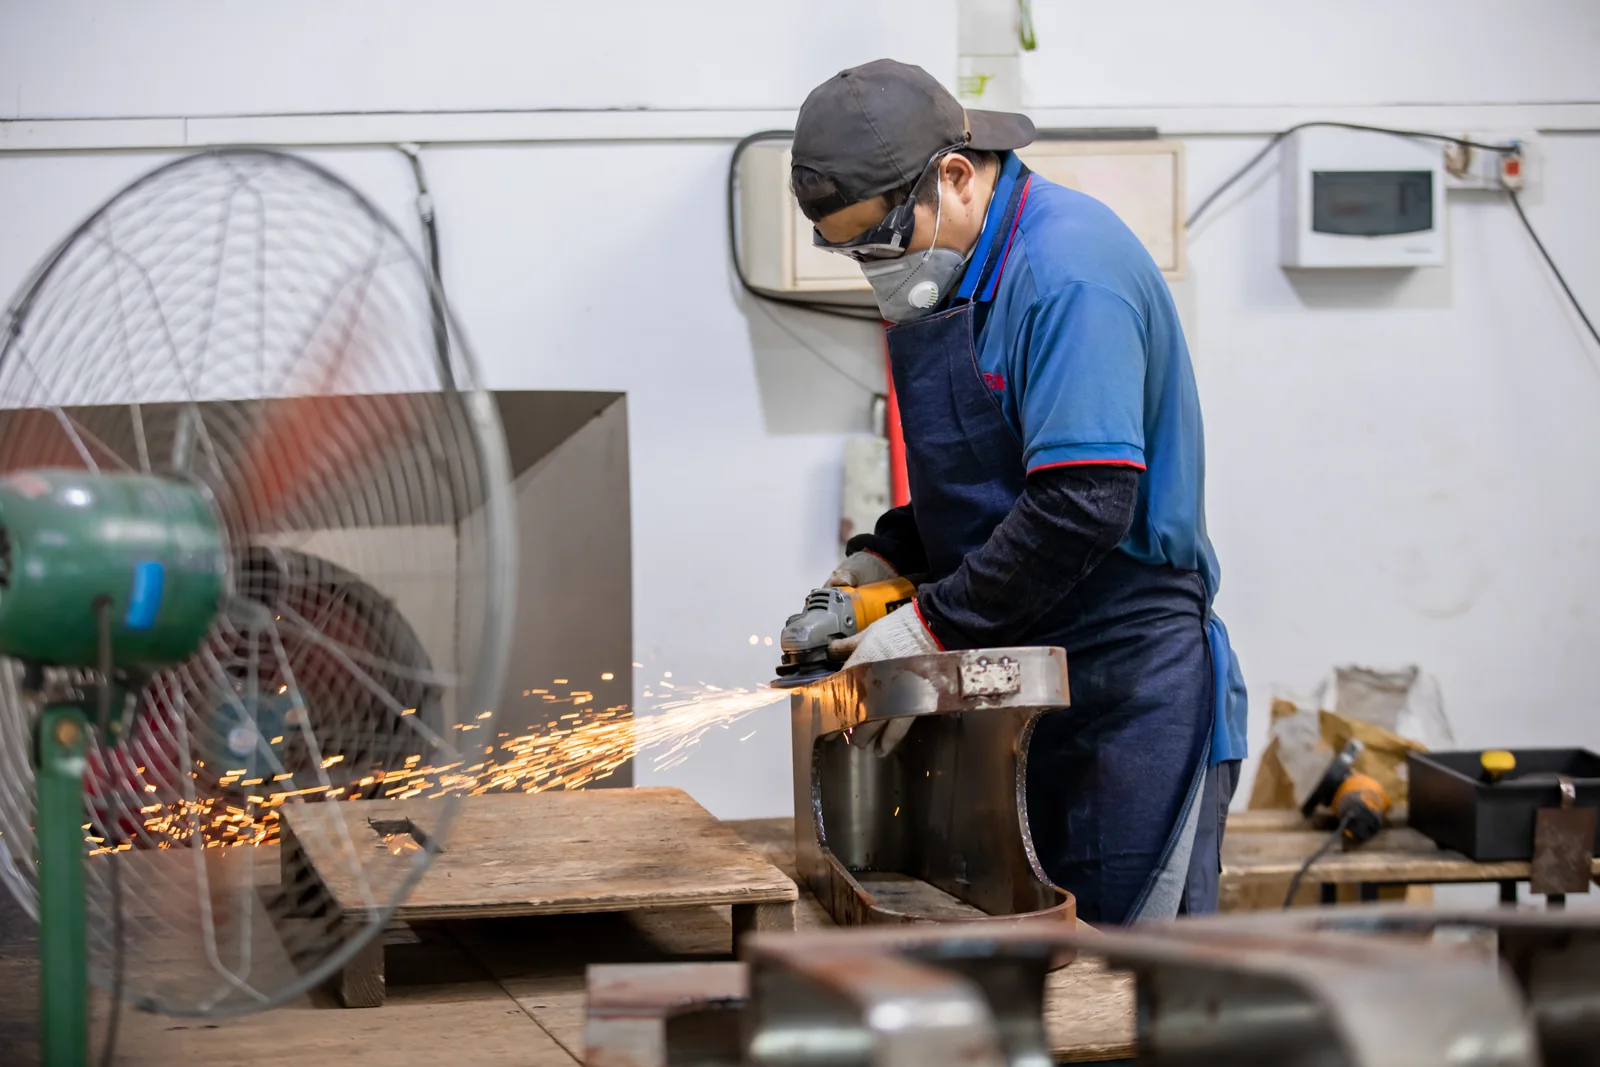
连接与修正

精宏健工人使用打磨工具修整金属件表面

打磨

通过粗磨、精磨到抛光、拉丝的层层精整,彻底去除焊疤与毛刺,使焊缝平顺过渡、边角圆润安全,呈现细腻均匀的表面质感,既提升产品外观品质,也为后续涂装提供理想的附着基底。

工艺详情
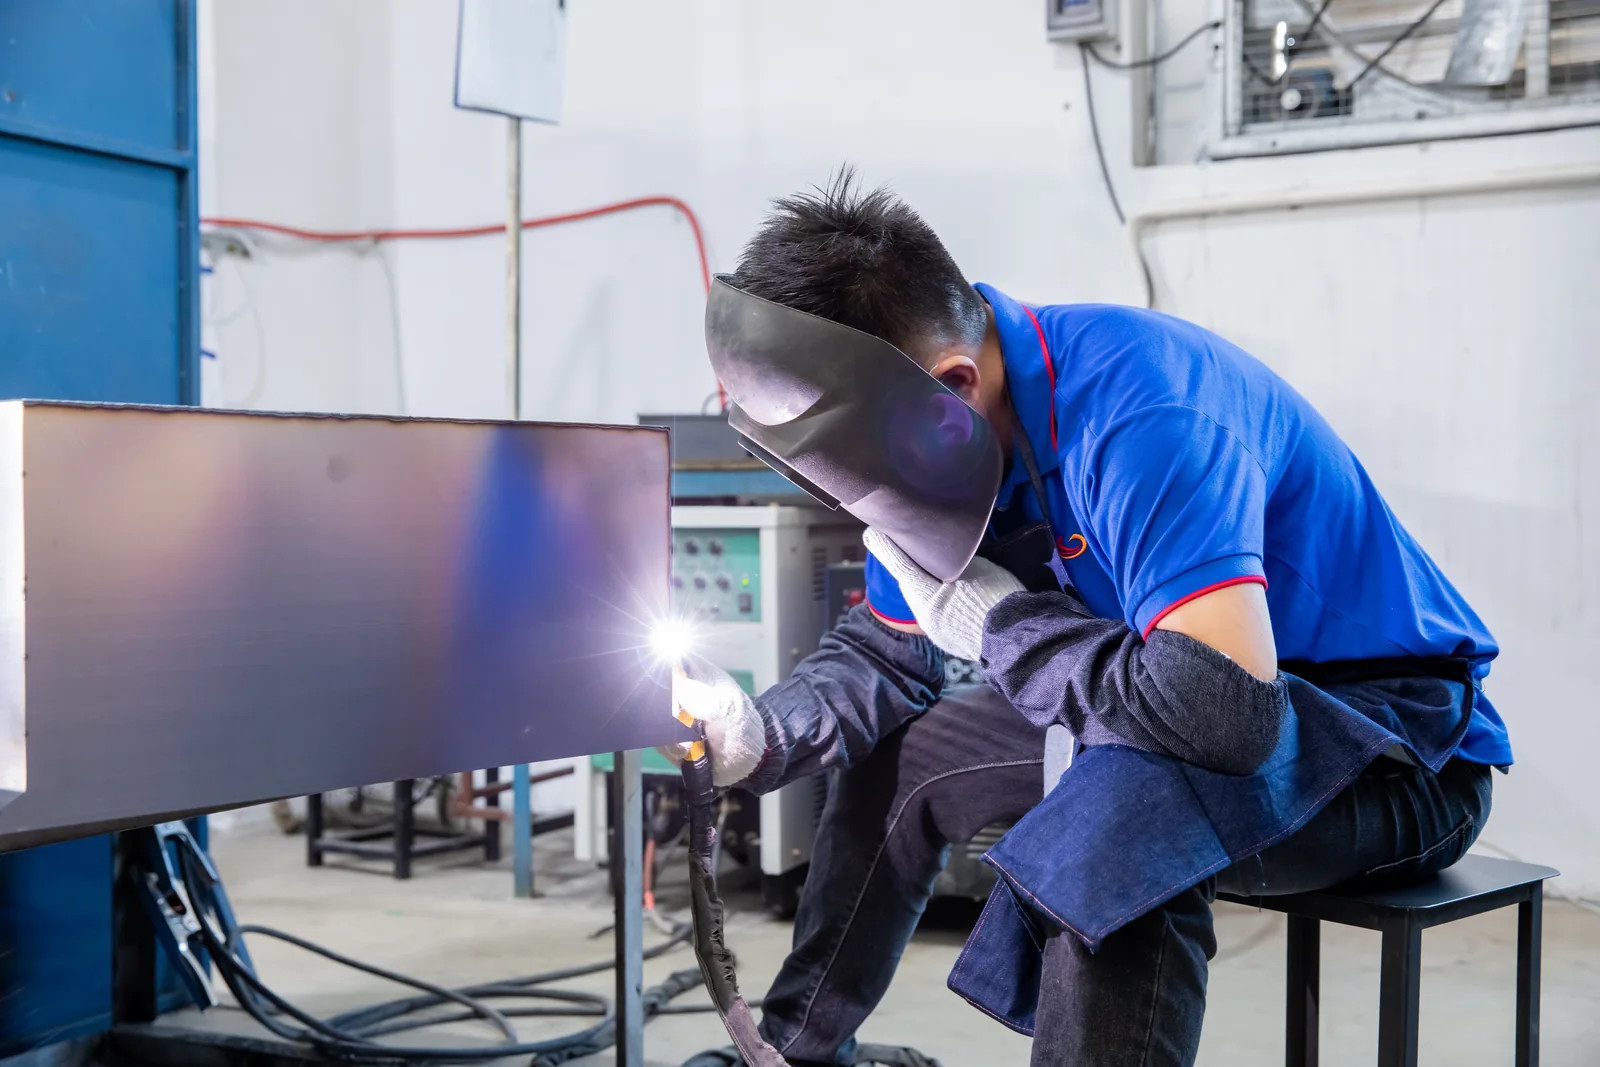
精宏健焊接人员佩戴防护面罩加工金属箱体
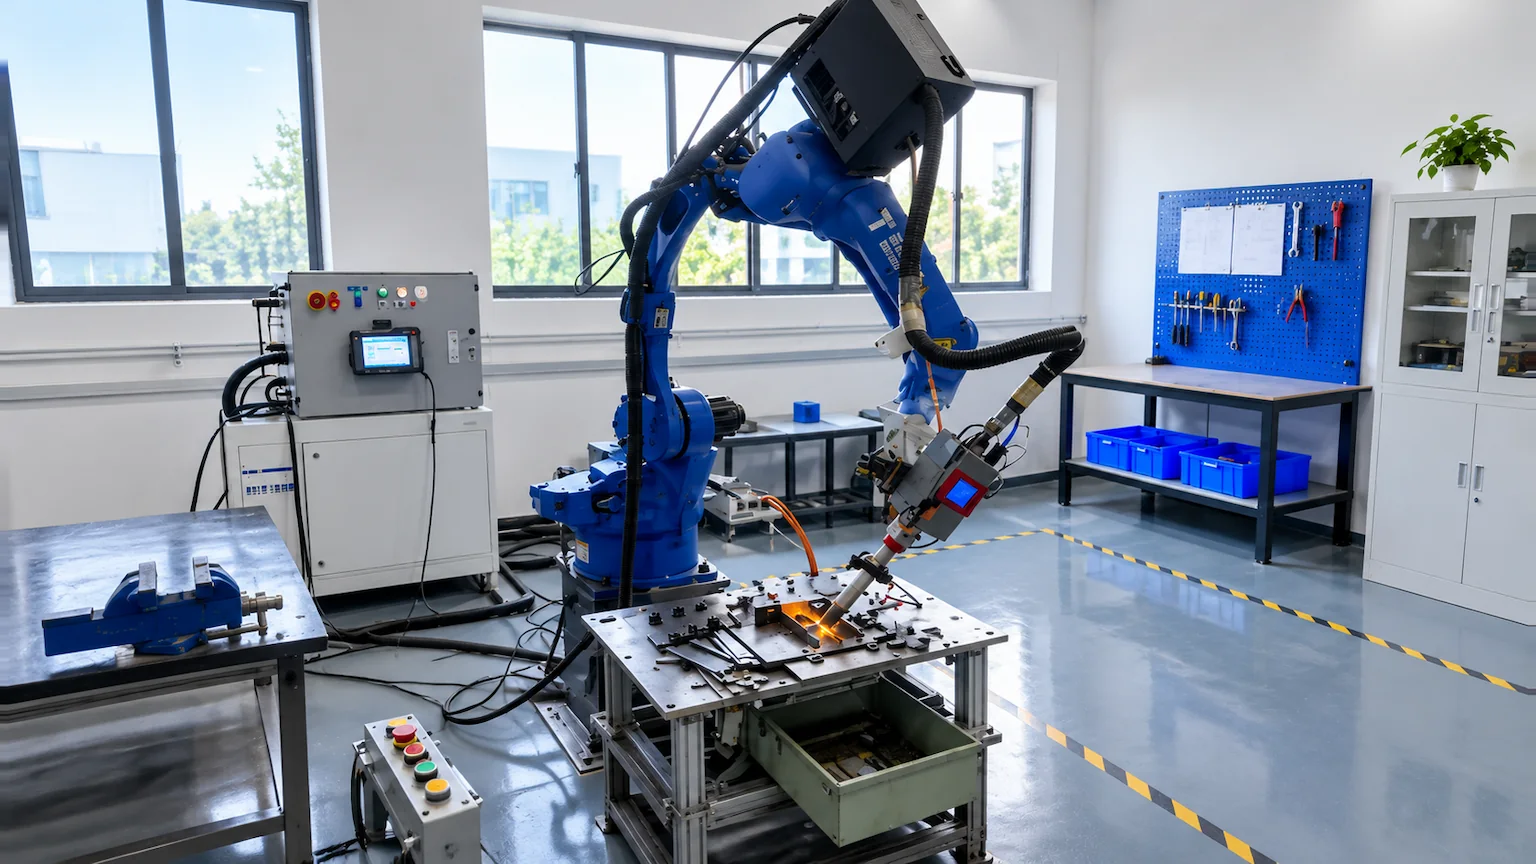
精宏健机械臂焊接工位

焊接

根据材质、板厚与外观要求,灵活匹配二保焊、激光焊、氩弧焊等多种焊接工艺,配合工装精准定位与变形控制,兼顾焊缝强度与成型美观,确保结构件连接牢固、尺寸稳定、外观整洁。

采用程序化机械臂自动焊接,焊接路径、速度与参数精准可控,焊缝成型均匀一致,有效降低人为差异与焊接变形,提升批量生产的稳定性与交付效率,尤其适合对焊缝一致性和交期要求严格的大批量订单。

工艺详情

表面喷涂

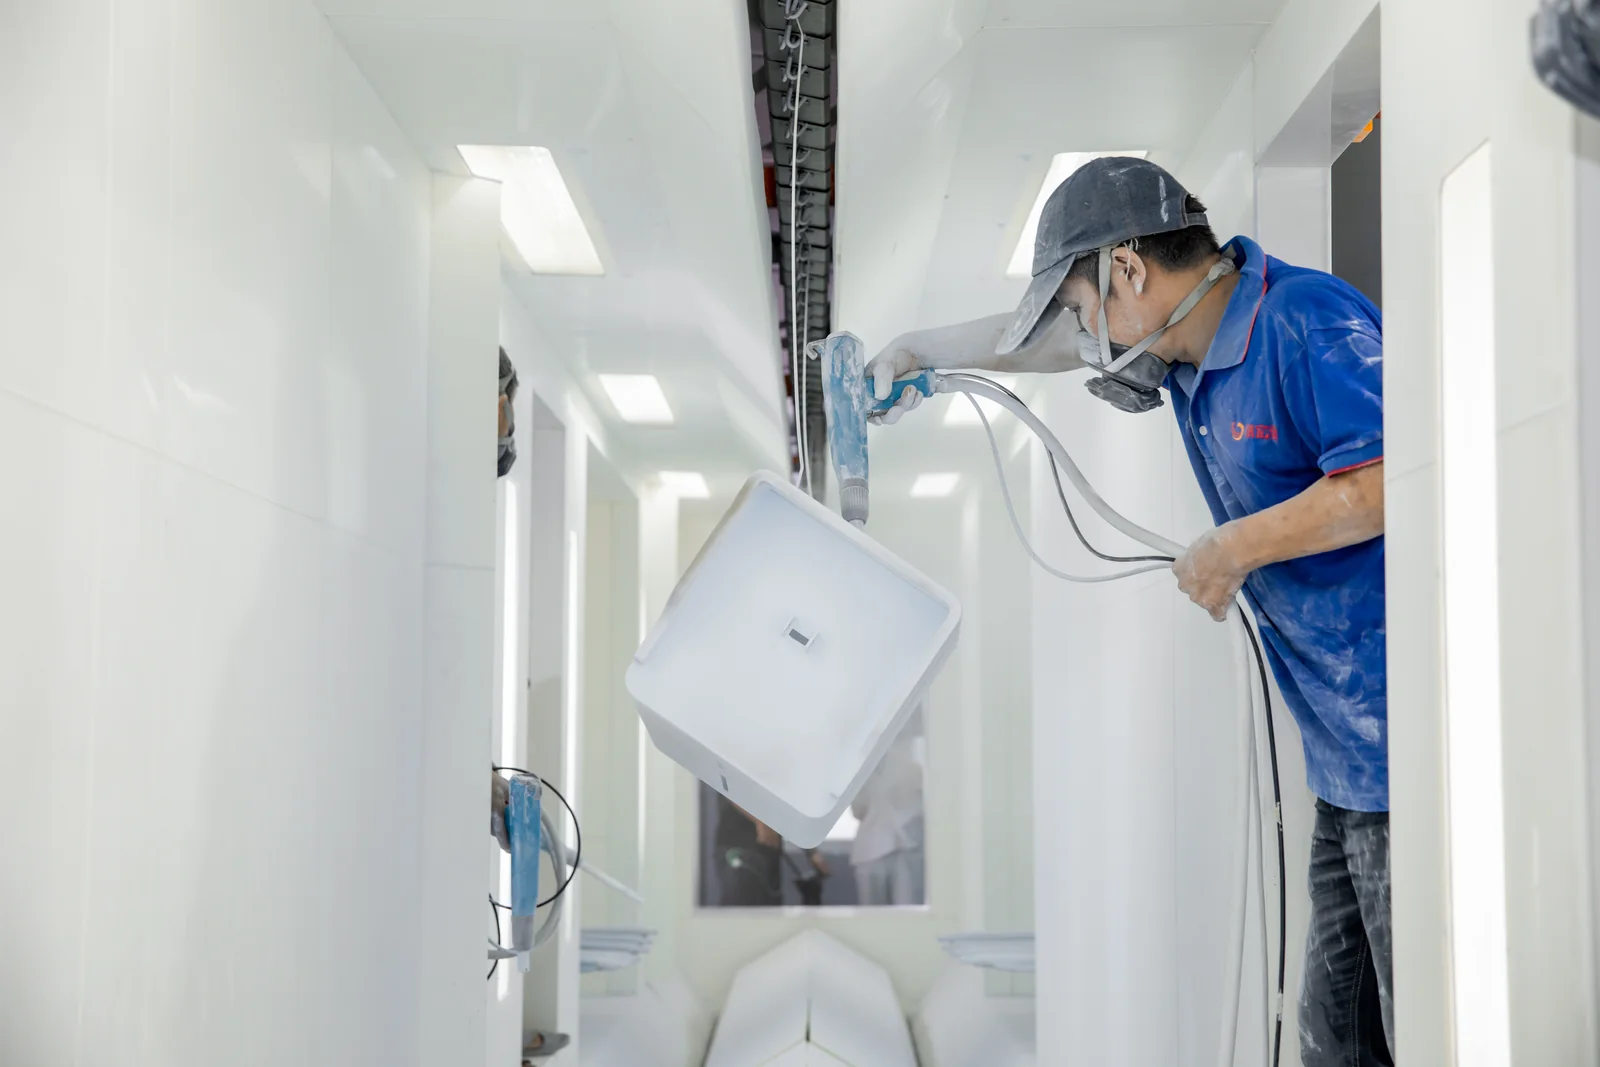
操作人员在喷粉房内为金属外壳进行静电喷粉

喷粉

采用粉末静电喷涂并经高温固化,粉层厚度控制在60至120微米,涂层均匀,边角与平面覆盖充分。涂层经中性盐雾测试400小时以上、冲击测试50kg·cm,具备耐腐蚀、耐冲击与耐候性能,适用于户外及沿海环境,并可按需选择平光、亚光、细纹、砂纹等多种表面效果。

工艺详情
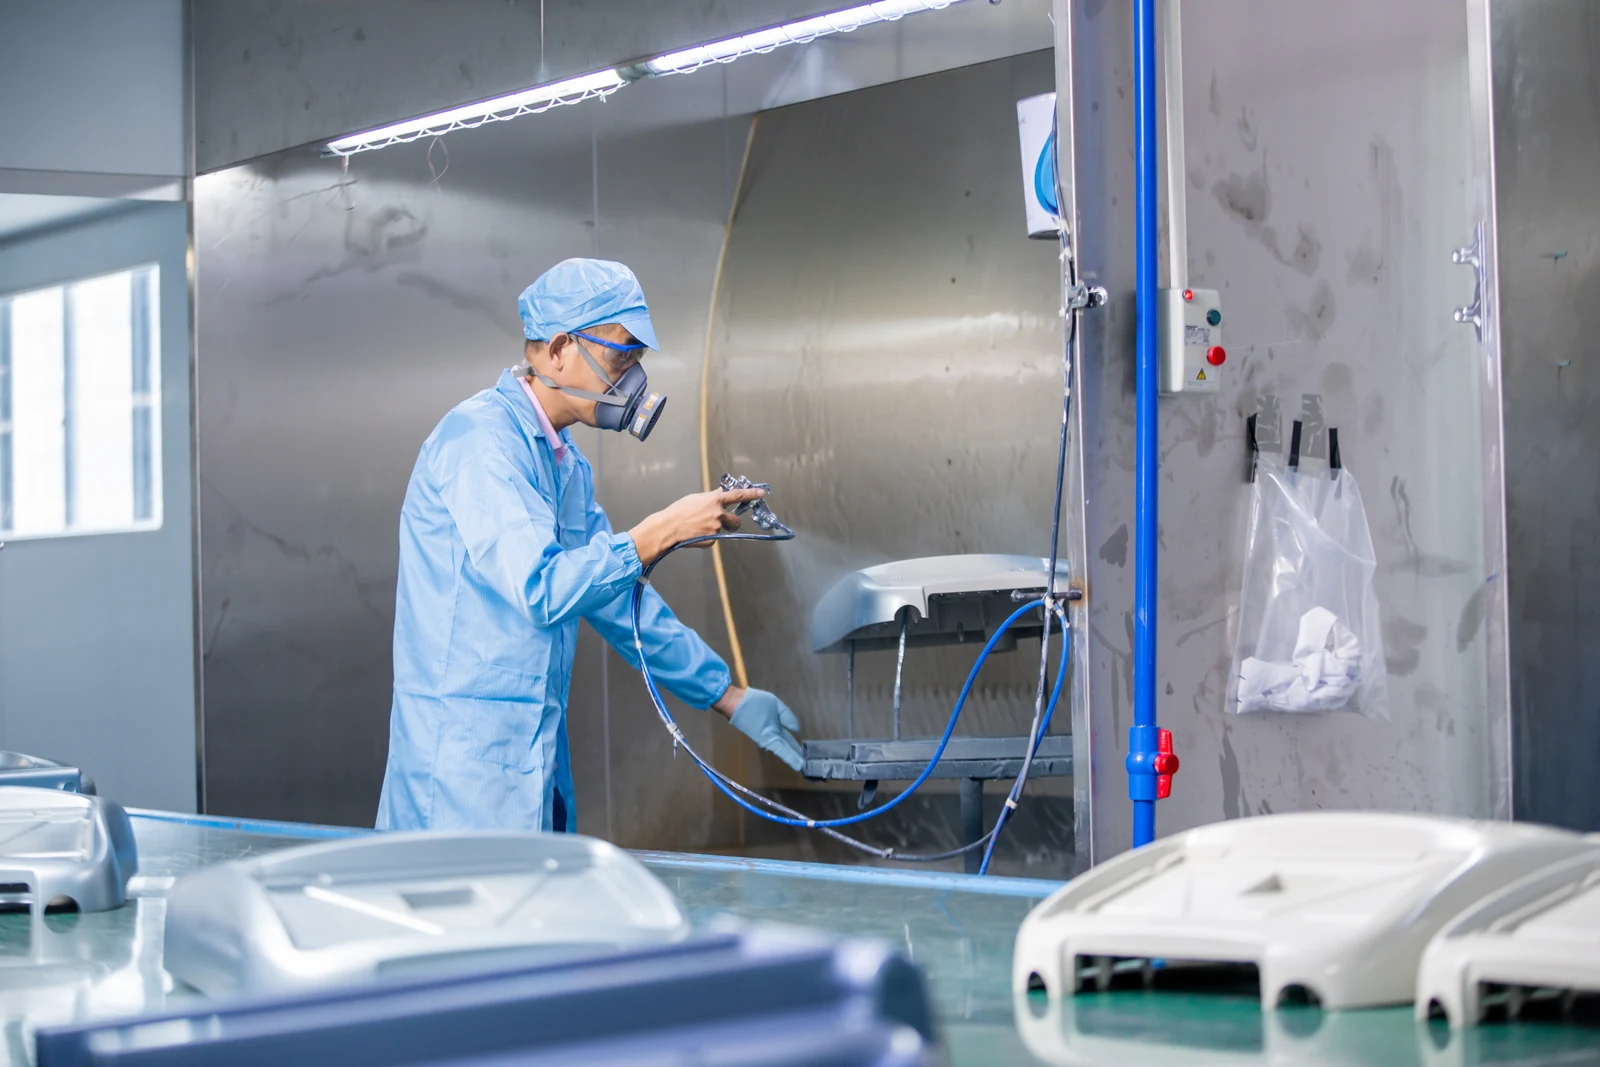
工作人员在喷涂房内手持喷枪为外壳喷漆

喷漆

适用于对颜色、光泽和细节要求较高的外观件及不宜高温烘烤的零件,可按色卡或客户样品精准调色,涂层细腻饱满、色彩还原度高;喷涂前经过严格的打磨与除油处理,保证漆面平整、附着牢固。

工艺详情

前后处理与质检

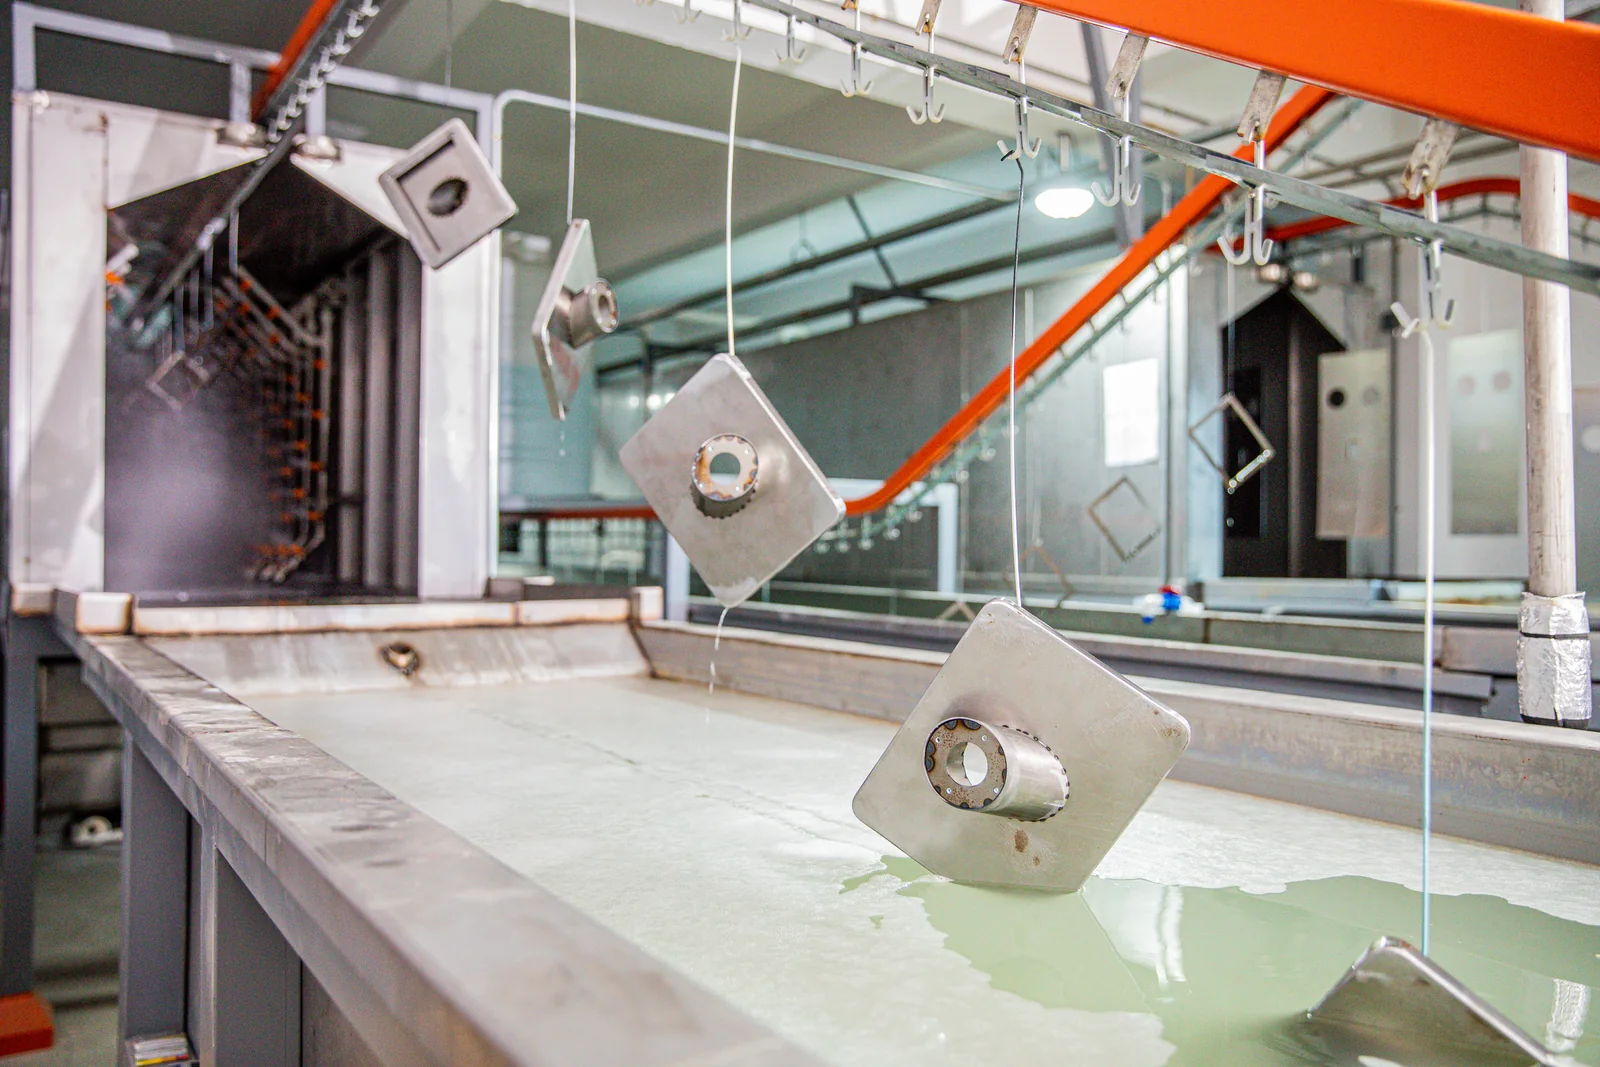
金属工件沿悬挂输送线进入前后处理设备

前后处理

通过磷化前处理与浸泡后处理的完整流程,彻底清除金属表面的油污、锈迹、氧化层及加工残留,使工件表面洁净、基本无附着物与纤维,并形成均匀致密的磷化膜,大幅提升涂层附着力与耐腐蚀能力,为涂装品质奠定坚实基础。

工艺详情
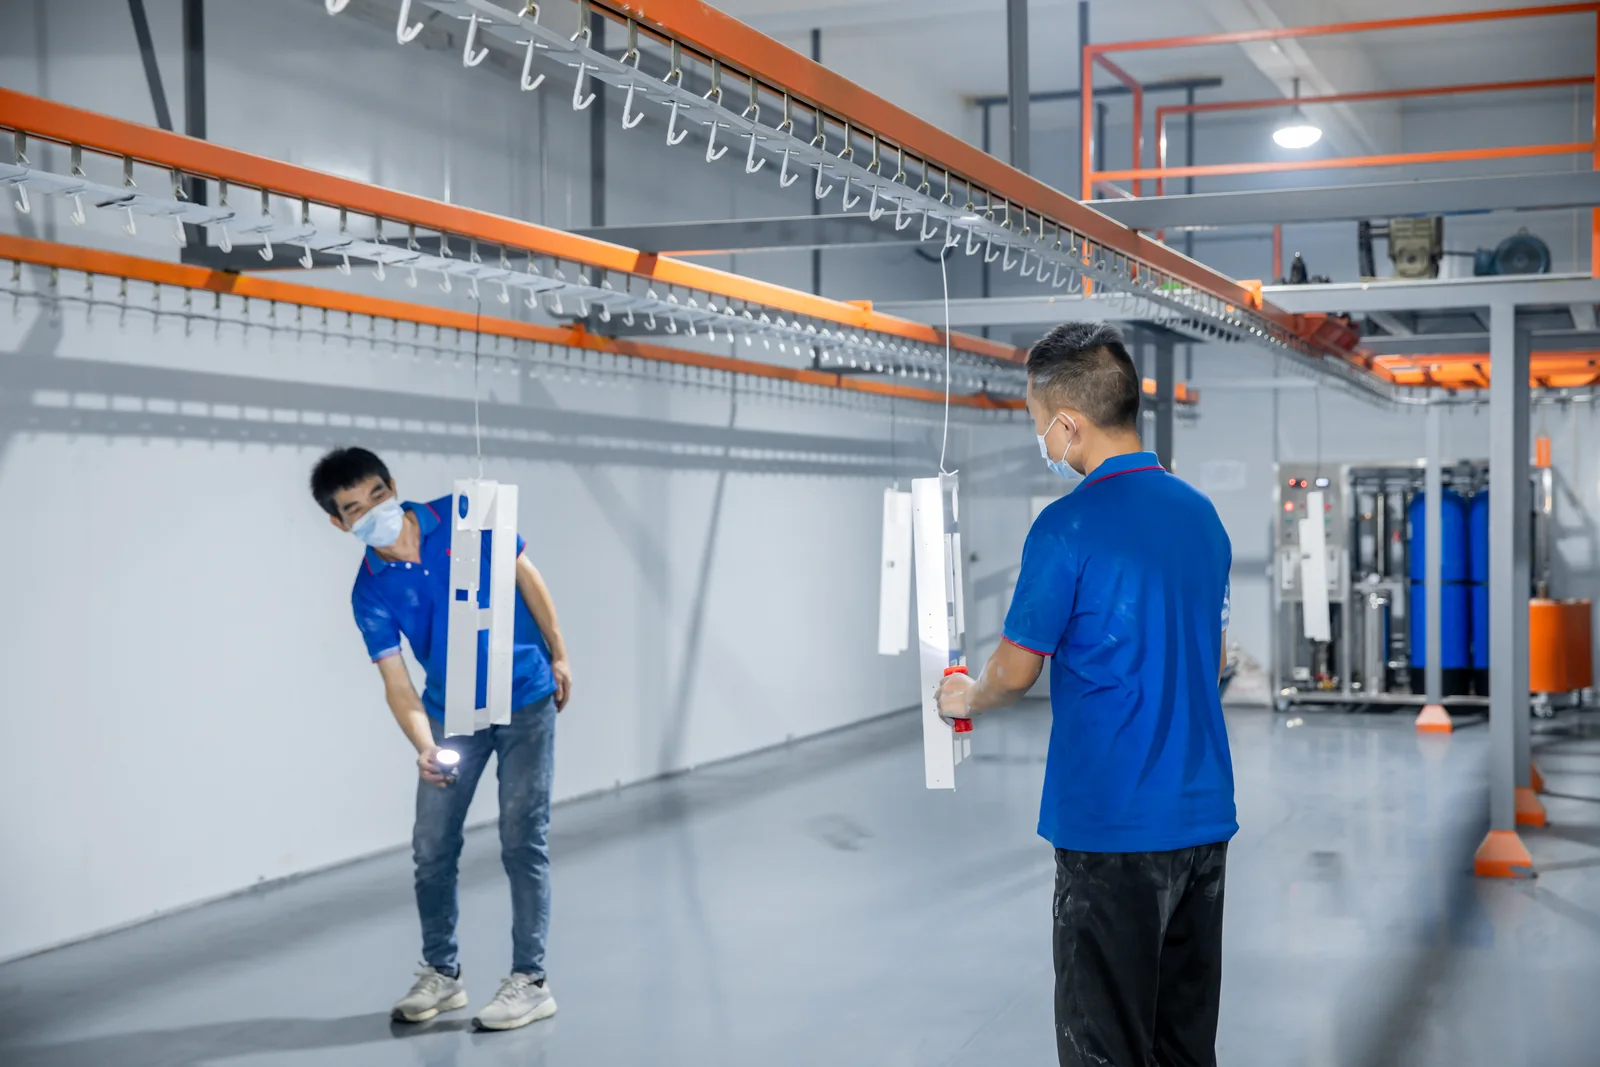
精宏健质检人员检查悬挂线上的涂装成品

质检

成品出厂前执行逐件检验,而非抽检,涵盖外观、尺寸、孔位、折弯角度、焊缝质量、紧固件牢固度与装配配合等关键项目,全程记录、不合格品及时隔离返修,确保交付客户的每一件产品都符合图纸要求。

工艺详情

专业团队

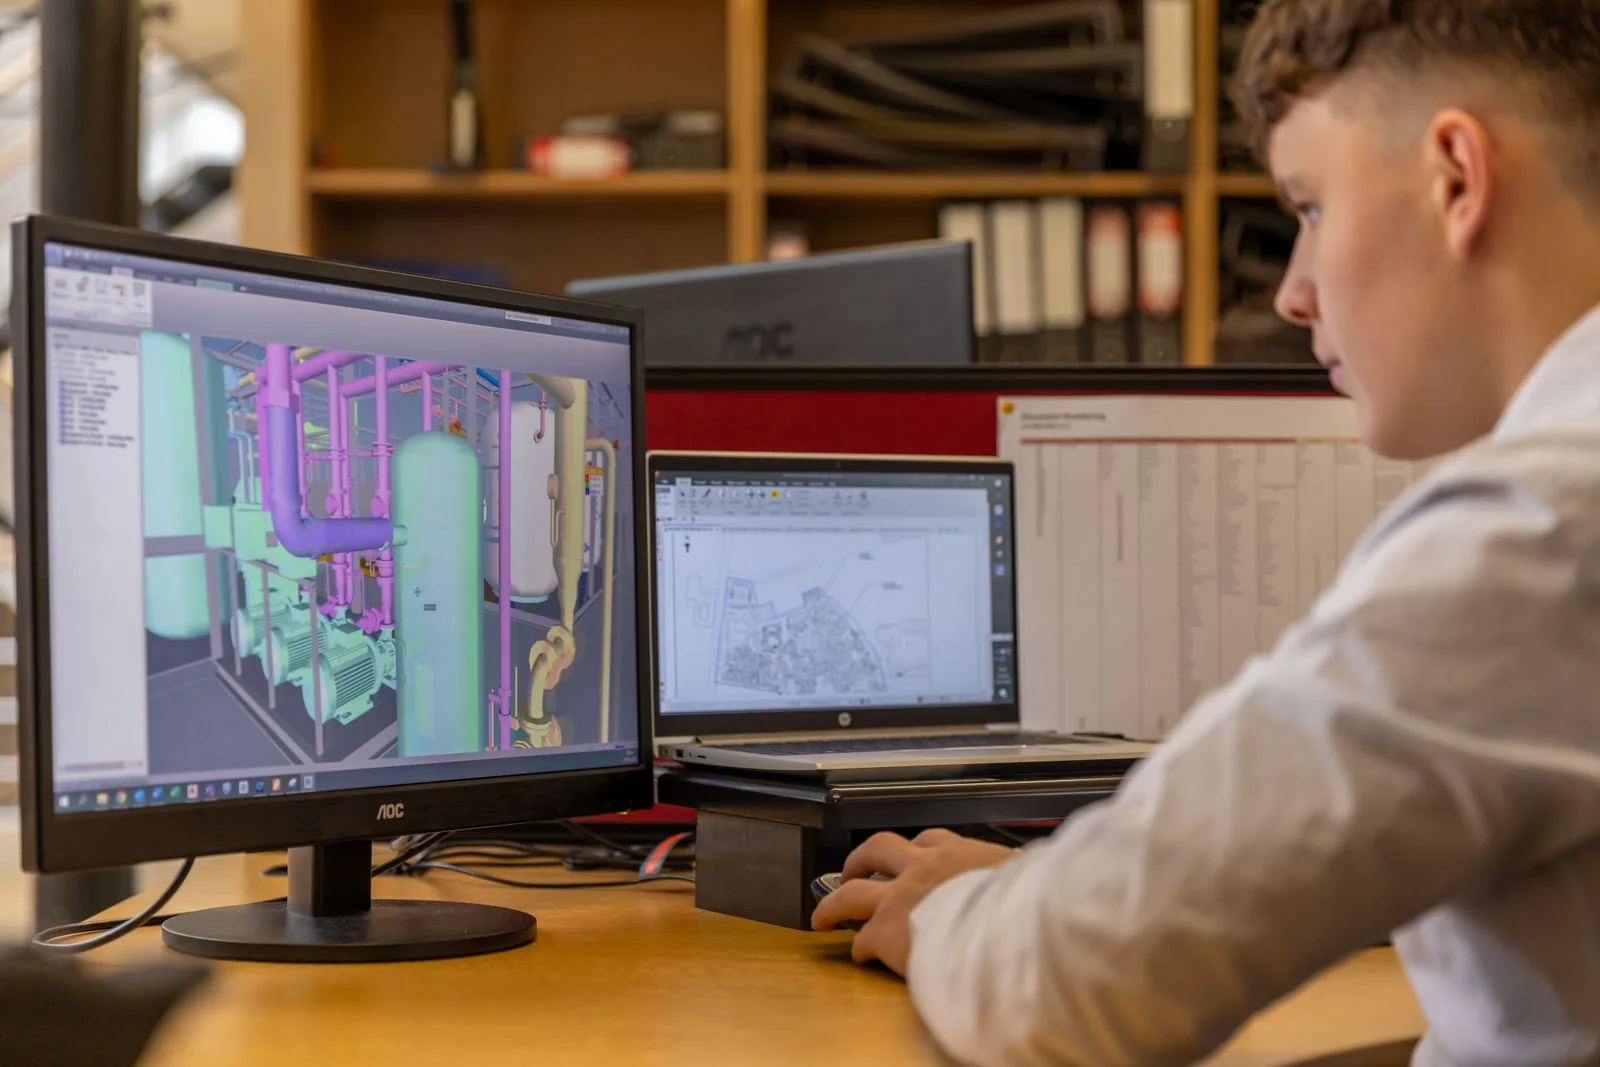
工程师在工作站查看工业设备的三维设计模型

钣金工程师

钣金工程师团队从设计源头介入,凭借丰富的工艺经验,为客户提供产品结构优化、样品拆解还原图纸及生产加工图绘制的一站式技术支持,在保证功能的前提下提升可制造性、控制成本,让产品从构想到量产高效衔接。
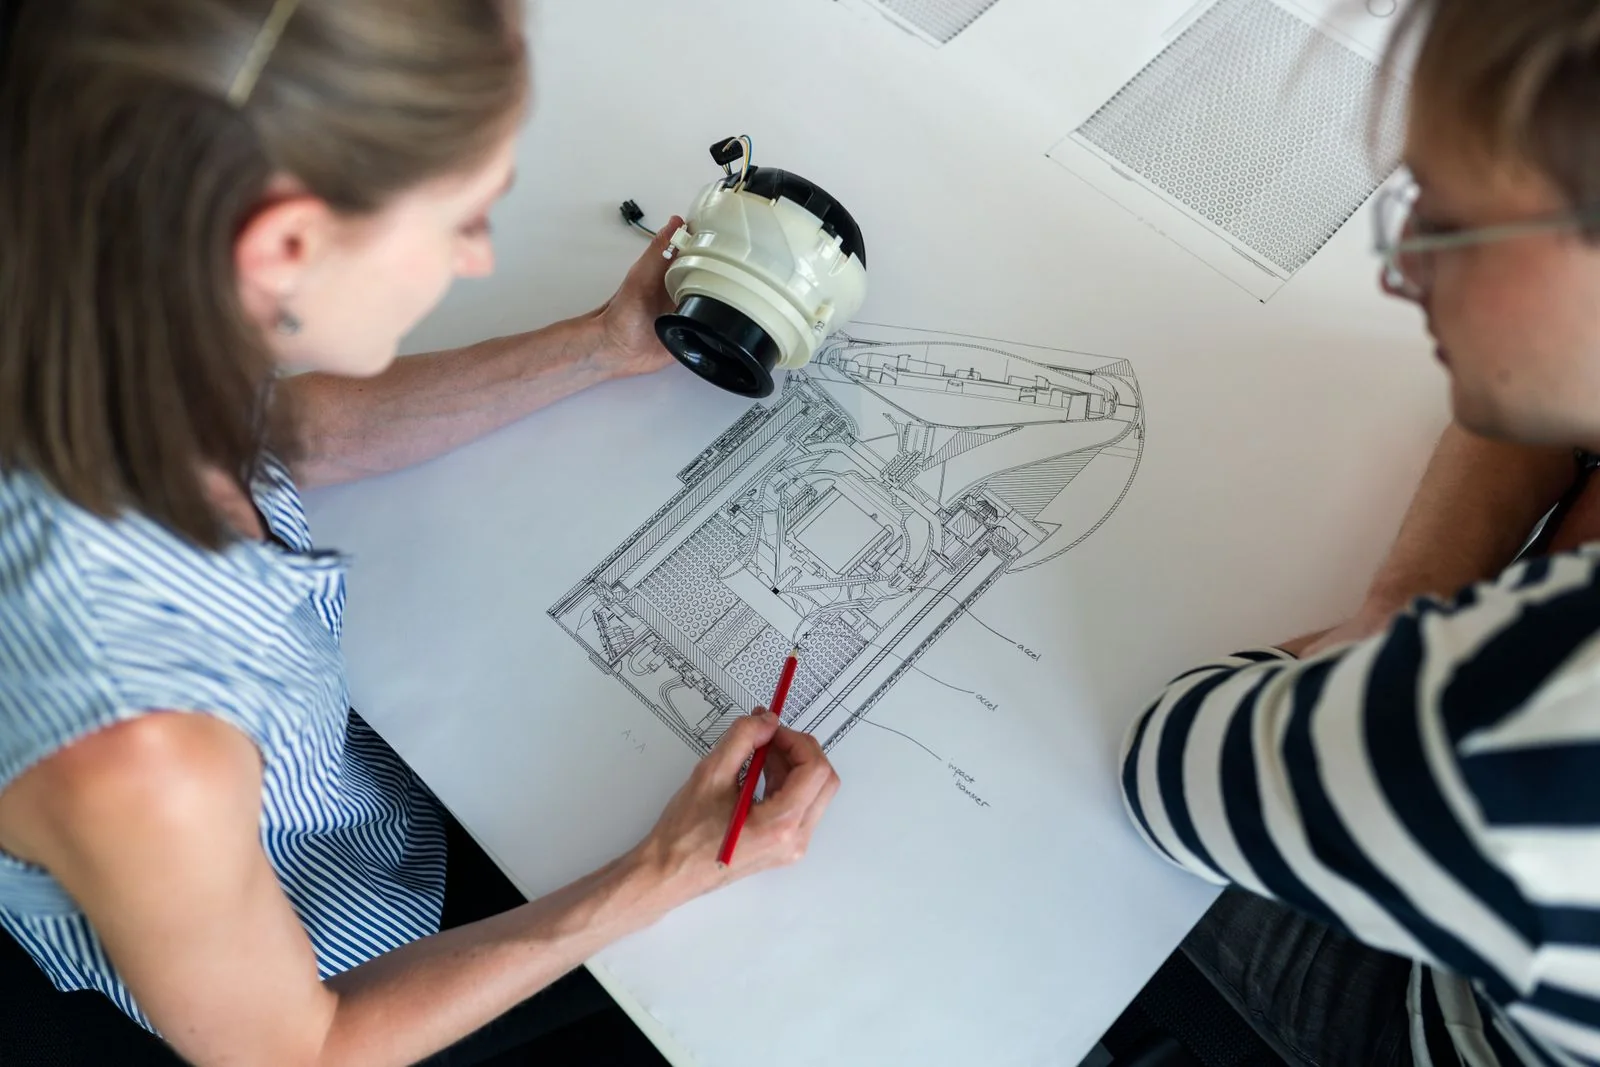
设计人员围绕产品图纸与设备零件讨论设计方案

外观设计师

外观设计师根据客户的使用场景与品牌需求,定制产品外观与结构造型,并可同步搭配设计配套附属产品,使整套产品风格统一、美观实用,同时与工程团队紧密协同,确保设计方案顺利落地量产。
设备实力

激光切割机
8台
数控冲床
18台
折弯机
20+台
普通冲床
100+台