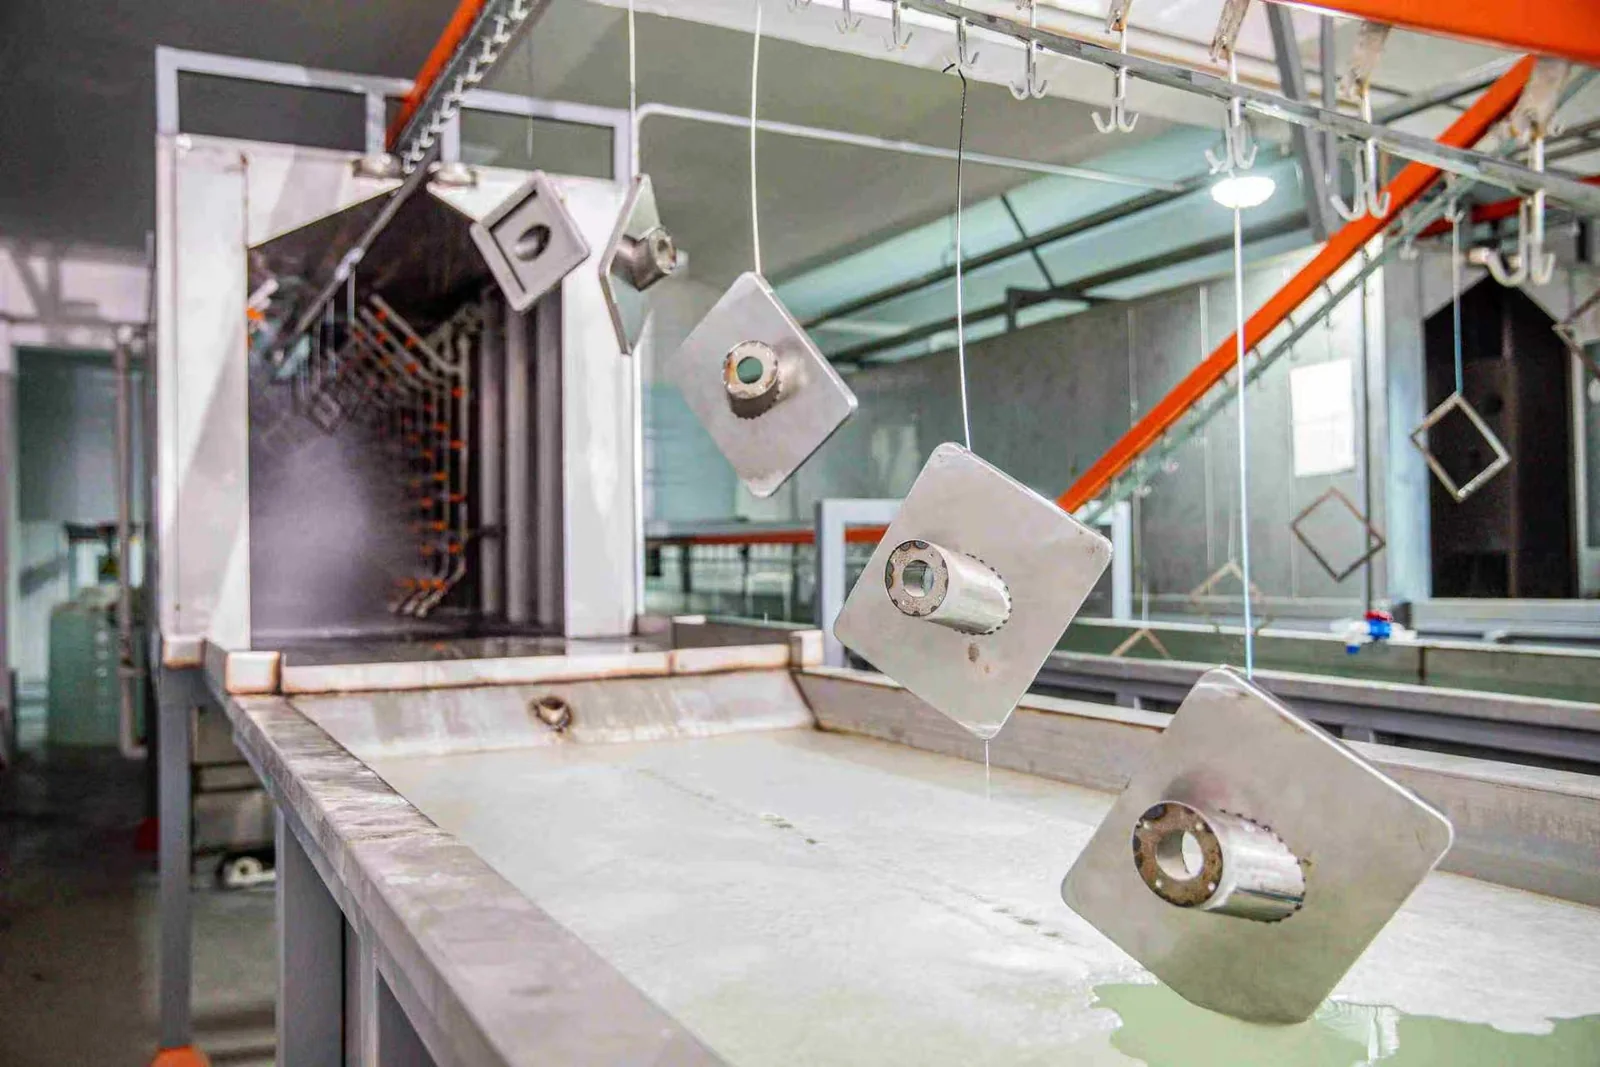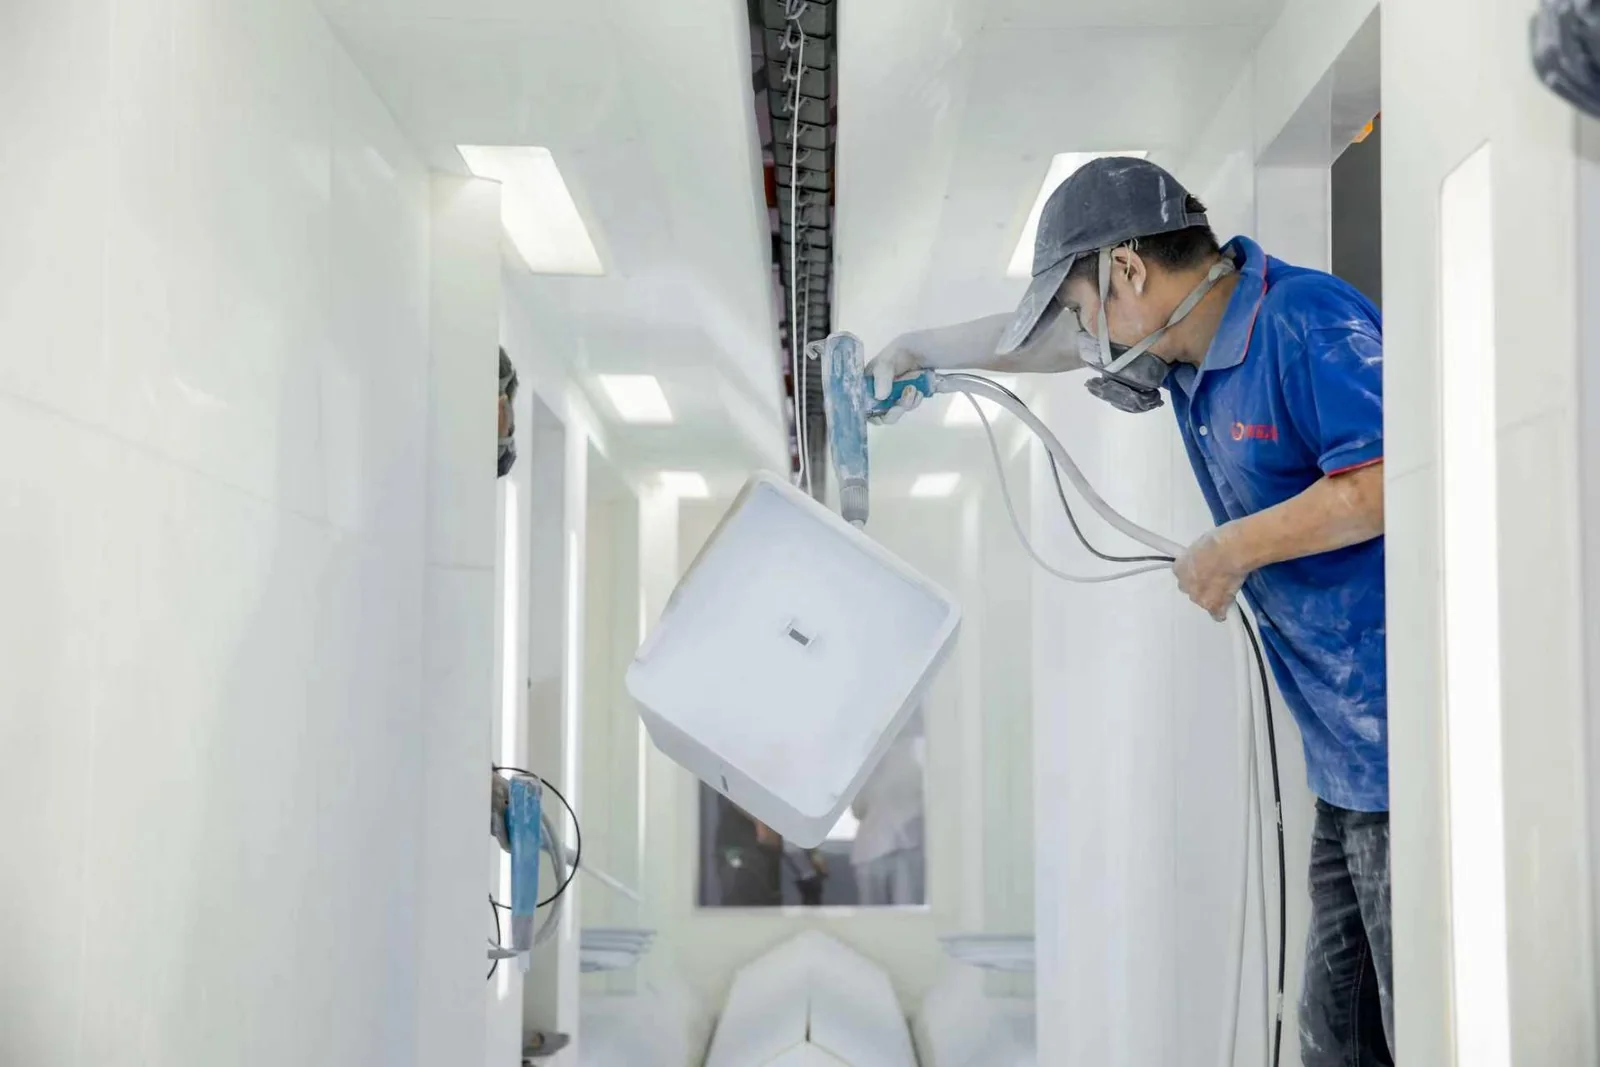
喷粉烤漆
通过静电粉末喷涂与高温固化,形成金属表面涂层。
工艺介绍
在前处理与清洗后衔接粉末喷涂及固化。结合工件基材、外观与使用要求确认涂层方案,让金属结构件具备相应的表面效果与防护性能。
适用部件
- 机箱机柜
- 设备金属外壳
- 金属支架与结构件
工艺参数与加工条件
加工流程
- 01
确认基面
结合基材和涂层方案安排前处理与清洗。
- 02
静电喷粉
将粉末涂料施加到金属工件表面。
- 03
高温固化
通过固化形成涂层,按确认要求核对效果。
常见问题
页面上的喷粉参数来自哪里?
来自企业提供的《精宏健工艺介绍》最新表格,列明涂层厚度60~120微米、中性盐雾400小时以上、正反冲击50 kg·cm。项目中的基材、涂层体系与验收条件需另行确认。
所有工件都按同一种涂层方案处理吗?
需结合基材、产品结构、颜色、使用环境和性能要求选择,不同项目的涂层方案和验收条件可在生产前确认。